板材剧烈塑性变形挤压模具设计及有限元分析
2021-04-07雷良焕
中国铸造装备与技术 2021年2期
雷良焕
(中铁建电气化局集团南方工程有限公司,湖北武汉 430017)
1 ECAP 工艺原理
1981 年前苏联科学家Segal 等[1]提出ECAP 工艺的概念,试样在通过ECAP 模具时受到一定程度的均匀纯剪切挤压应力,在试样内部产生剧烈塑性变形,但一次完整加工后试样的横截面积不变,因此可反复加工达到细化晶粒提高材料性能的目的。通过ECAP 工艺加工出的块状材料晶粒可细化至1μm 以下,获得超细晶粒材料(包括亚微米和纳米材料),与其他制备工艺相比,ECAP 工艺流程简单,生产成本低,且该工艺能获得无残留空隙的材料,在制备超细晶材料领域,ECAP 工艺有着巨大应用潜力。
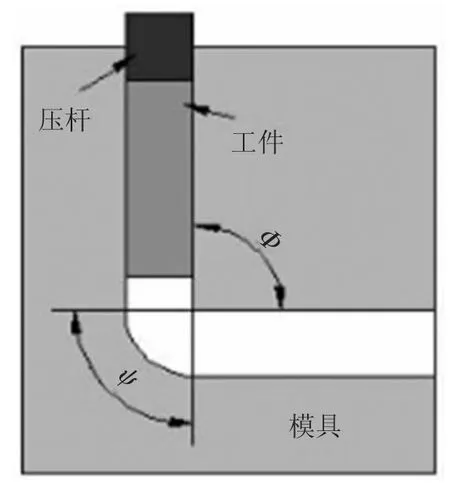
图1 ECAP 原理示意图
Segal[1-3]在摩擦m=0 和Ψ=0 的假设下,采用滑移线法分析了ECAP 工艺过程,并首次提出了单道次ECAP 累积等效应变ε¯和ECAP 挤压力P 的计算公式:
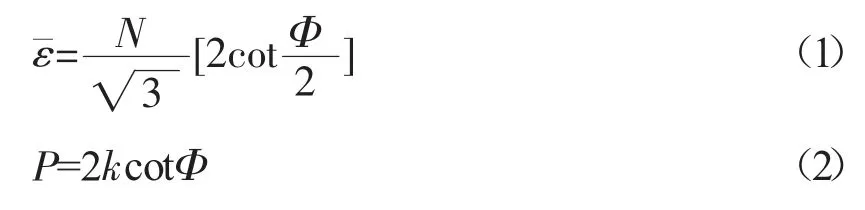
式中,N 为挤压道次;k 为剪切屈服应力;Φ为模具内角。
Iwahashi 等[4]在前苏联学者Segal 不考虑摩擦的基础上,进一步做了关于模具外角ψ 对ECAP变形行为的影响的实验,采用纯剪切几何变换法得出了以下更为通用的等效应变ε¯计算表达式:

从式2 可以看出,当外转角ψ 一定时,累积的应变值随内转角Φ 的增大而减小;而当内转角Φ一定时,累积的应变值随着外转角ψ 的减小而增大。随着学者的大量研究也证实式3 可以比较准确预测ECAP 多道次应变累积值。
本文主要是在ECAP 工艺的基础上,考虑到利用传统ECAP 模具加工的材料样式有限且加工效率较低的情况,提出了一种加工大尺寸铝合金板材的ECAP 模具结构,并运用有限元分析技术,对模具内外角参数进行模拟,分析内外角对板材变形过程中的应变、载荷、应力的影响。……
登录APP查看全文