大壁厚焊管预热四丝埋弧焊工艺研究
2021-04-07杨玮玮赵与越侯树林
焊管 2021年2期
赵 波, 王 涛, 杨玮玮, 赵与越, 侯树林, 孙 奇
(1. 中国石油集团渤海石油装备制造有限公司, 河北 青县062658;2. 中国石油技术开发公司, 北京100009)
目前, 油气输送用管线管焊接生产所使用的最主要焊接工艺方法为多丝埋弧焊, 由于常规多丝埋弧焊焊接线能量大及熔池过热度大, 容易导致焊缝和粗晶区晶粒粗化、 低温冲击韧性降低。另外, 随着近些年大输量、 大直径、 高钢级、 大壁厚油气焊管的设计及大批量生产应用, 高钢级、 大壁厚成为一个新的发展趋势, 常规多丝埋弧焊工艺呈现出焊接速度逐渐降低、 焊接线能量逐渐增大的趋势。 对于焊管制造企业, 首先要保证焊管焊接接头的各项力学性能, 另一方面也需要考虑提高焊接生产效率、 降低焊接生产成本的问题。 为了提高大壁厚焊管焊接速度, 改善焊缝及热影响区的组织性能, 本研究采用熔敷速度快、 焊接线能量较低的大干伸长预热焊丝多丝埋弧焊接工艺进行了焊接试验研究。
1 预热焊丝埋弧焊原理
预热焊丝埋弧焊是通过加大焊丝干伸长, 利用焊接电流在大干伸长焊丝中产生的电阻热将焊丝加热到较高温度, 对焊丝预热, 然后再将焊丝送入电弧区域, 从而提高单位电流焊丝熔化速度的焊接方法, 其原理如图1 所示。 该工艺不需要附加焊丝预热电源, 只需要对原有的埋弧焊枪进行改造, 将焊丝干伸长从正常工艺约25~35 mm增大到60~120 mm, 就可实现大干伸长埋弧焊工艺。
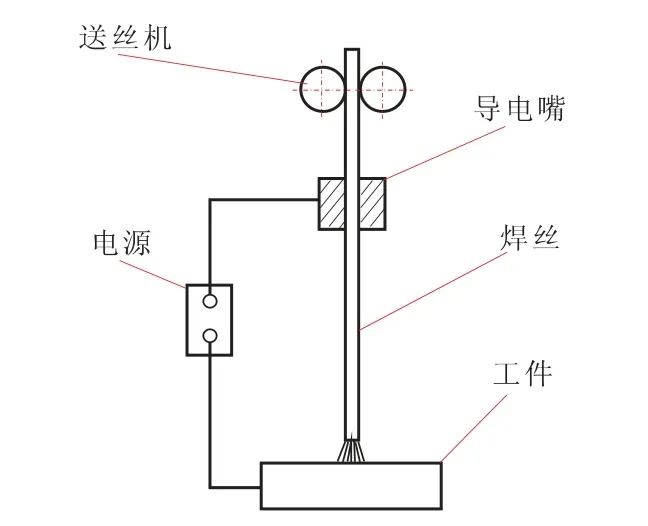
图1 焊丝大干伸长埋弧焊工艺原理示意图
登录APP查看全文