注射模来复线退螺纹机构设计
2021-03-31李回庭赵桂花
模具制造 2021年2期
关键词:设计
李回庭,赵桂花
(东莞市机电工程学校,广东东莞 523846)
1 引言
有螺纹特征的塑件,要求旋转或旋转加直线运动来完成脱模动作,这些塑件的模具结构复杂,制造维护成本较高。经过长期的实践,利用来复线工作原理设计来复线螺纹退牙机构,设计机构巧妙,工作稳定、可降低生产成本,提升企业竞争力及经济效益。
2 塑件要求及工艺性分析
现有图1 所示杯盖塑件,材料为ABS,收缩率:5‰。要求1 模4 腔,有较高的耐冲击性,机械性质强韧。塑件内孔侧壁上有内螺纹,模具需设计退螺纹结构。塑件外型有防滑槽,内孔里有几条防转筋,螺纹是3线螺纹,每线螺纹不到一圈(只有320°)。
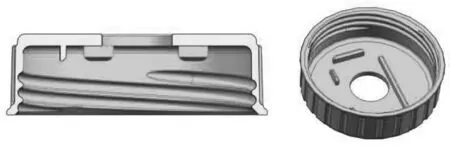
图1 杯盖
方案一:利用塑件牙结构退螺纹,螺纹轴原地旋转运动。塑件在防转槽的作用下不能旋转只能直线运动,但是防转槽太浅,只要退出微小距离,塑件就不能止转,塑件会跟着螺纹轴旋转,这样就不能自动退牙。所以这种情况就要增加推板,推板在弹簧作用下,推板跟着塑件一起运动,使其一直起到定位作用,直到塑件完全退出螺纹轴。推板也可以辅助退牙,减轻塑件对螺纹轴的包紧力,避免损坏塑件牙型。
方案二:通常设计螺纹圈数很少可以使用牙套退螺纹,可以利用齿轮齿条退牙,行程不大,螺纹轴旋转在牙套螺旋线的作用下退出塑件,这样相对而言防转力不需要太大。模具动作:动定模开模之后,油缸驱动齿条直线运动,齿条的直线运动驱动齿轮旋转运动带动螺纹轴旋转,螺纹轴在螺纹套作用下旋转加直线运动,从而退出塑件。……
登录APP查看全文
