多嵌件塑件成型工艺及注射模设计
2021-03-31王前永
模具制造 2021年2期
王前永
(山东特种工业集团有限公司,山东淄博 255200)
1 塑件结构分析
图1 所示为多嵌件半壳衬套零件,该塑件为中空半圆球形状,外径φ43mm、内径φ33mm,高度25mm;顶端中心开有通孔,孔径φ20mm。塑件基体材料为用聚苯乙烯(PS)树脂,为保证塑件性能,基体内均匀而紧密地嵌有800件规格为φ2×2mm的钢质嵌件。
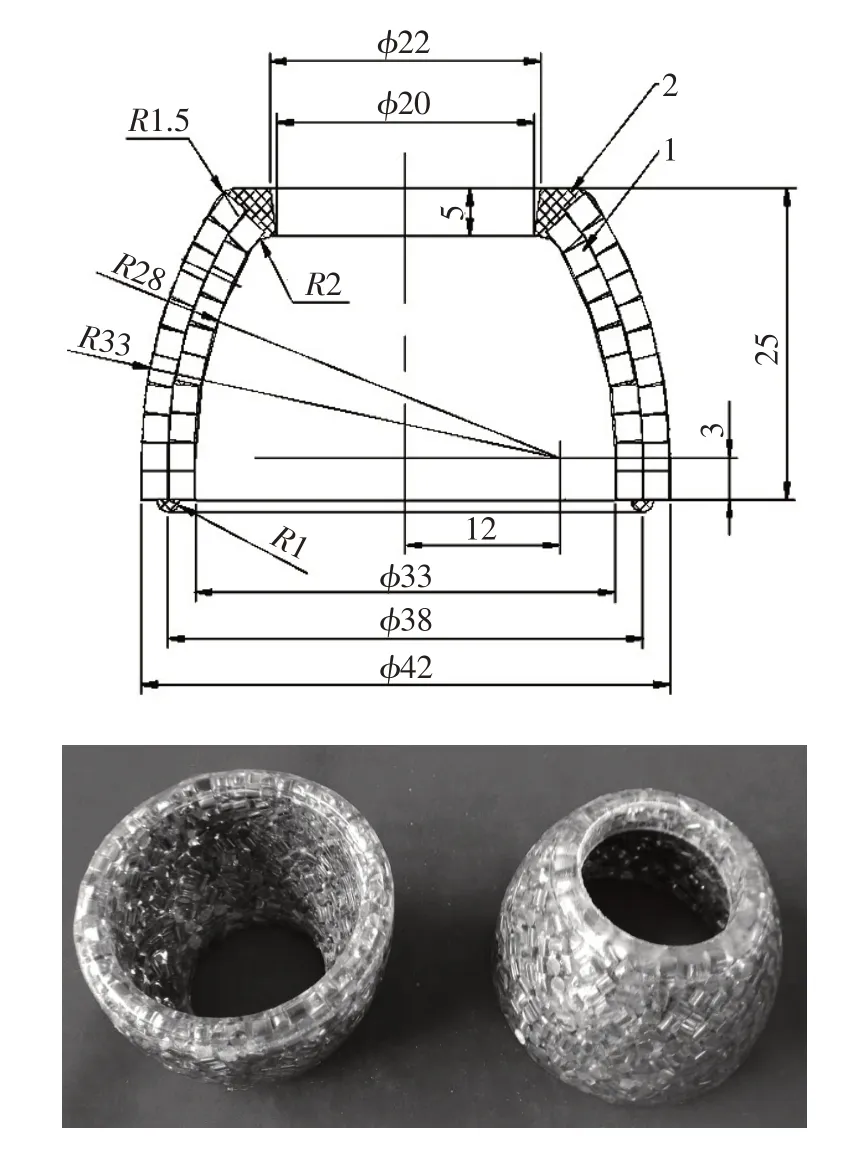
图1 半壳衬套
2 成型工艺性分析
对半壳衬套结构进行分析,采用传统注射成型工艺时,需提前把800个嵌件颗料装入模具型腔内固定,合模,通过高压把高温塑料熔体快速填满密集的嵌件缝隙进行注射成型,开模后顶出制品。而传统注射成型方法存在的问题是大量的嵌件颗粒在模具型腔内固定难度大,模具腔内的嵌件颗粒密度无法定量控制,导致嵌件在模具型腔内分布不均匀,局部填充密实的嵌件颗料之间间隙过小,易造成塑料熔体流动不畅,无法填充满模具型腔;同时塑料熔体填充不满时,嵌件颗料易散落,生产过程中易出现清理不彻底,导致残留嵌件颗料损伤模具。
3 成型工艺设计
多嵌件塑件注射成型,需要着重考虑嵌件数量的精确控制和嵌件在注射模腔内的排布,要确保嵌件颗料在模具腔内分布均匀、排列紧密,嵌件颗料之间要保留充足的间隙,便于塑料熔体填充。嵌件数量精确控制采用重量称量方式,通过精密控制嵌件的总体重量,从而获得精确的嵌件数量。为保证嵌件在模具型腔内均匀分布,结合注射模设计,将模具结构设计为分体结构,单独设计了用于装填嵌件的模具型腔组件;……
登录APP查看全文
