蛇形管制作过程控制要点
2021-03-15顾新陈凯张帅
锦绣·上旬刊 2021年7期
关键词:焊接
顾新 陈凯 张帅
摘要:公司承制了出口台湾的两台垃圾锅炉,过热器部分蛇形管现场安装采用新型结构,以前公司没有制造过类似结构的产品。为确保产品制造质量能符合图纸及有关标准和检验规范的要求,便于现场安装能顺利进行,必须对制作过程中的每一个环节进行控制。现就对过热器蛇形管的制作过程提出如下控制要求。
关键词:装配;焊接;水压
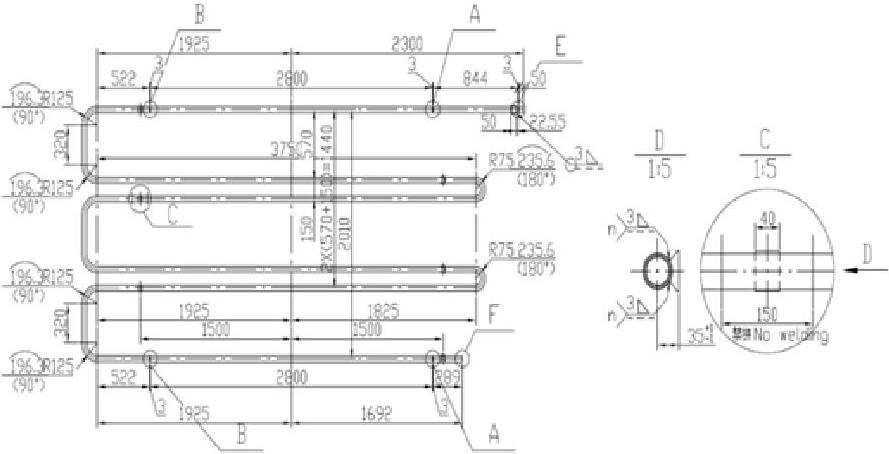
该产品的具体结构示意图如下:
从以上结构可以看出,该蛇形管由φ48.3X5.08变材质管、φ51X6.3变径管、R125弯管、R75小R弯头、定位板、套环等部件组装焊接而成。现在就对上述部件在制作过程中的环节逐一进行控制,具体控制过程如下:
一.下料制作过程的控制:
1.φ48.3X5.08变材质管,长度L=50mm ,该管子材质为合金钢管,由于产品最终水压时采用内胀式水压工装,内胀式水压工装伸入管子内部长度的距离大约为L=140mm,为确保水压时不锈钢管和合金钢管对接焊缝能充分水压到,
φ48.3X5.08变材质管下料长度必须保证150mm以上。
2.φ51X6.3为变径管,长度L=2800mm,材质为310S,为不锈钢管,由于该管子数量较多,为减少接头拼接数量,需定尺采购,两端坡口由机加工加工而成。
3. R125弯管,该弯管在弯管机上进行弯制,由于该弯管数量较多,第一根管弯制好后应先进行首检,按图纸要求进行放大样并校正,通球,首检合格后,方可进行批量弯制。单根弯管弯制好后应确保达到如下要求:(1)长度方向尺寸偏差应控制在±5mm,(2)两根管子间距尺寸偏差应控制在±3mm,(3)平面度偏差应<3mm,单根弯管尺寸偏差只有控制在以上范围内,才能保证以后制作蛇形管时的整体尺寸。
4.R75小R弯头 该……
登录APP查看全文