铝合金薄壁零件加工技术研究
2021-03-15周兵
现代机械 2021年1期
关键词:变形
周 兵
(中国工程物理研究院材料研究所,四川 江油 621907)
0 引言
随着加工技术的提升,越来越多的薄壁零部件应用到产品设计中。铝合金由于其比重小,比强度高的优点,广泛应用于薄壁零部件中。薄壁结构引发的一个重要问题就是刚性差,装夹容易变形,难以保证零件的加工精度[1]。铝合金薄壁零件加工主要面临以下几个问题:1)铝合金材料熔点较低,在加工中如果出现冷却不及时,容易在刀具上形成积屑瘤,改变刀具几何参数和锋利度,造成加工误差;2)随着材料的去除,材料内部的残余应力逐步释放出来,加上在切削过程中的加工应力,有可能在加工完成后出现零件变形;3)薄壁结构零件装夹容易产生变形,应尽量采用低应力的装夹方式。
1 铝合金薄壁零件工艺分析
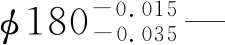
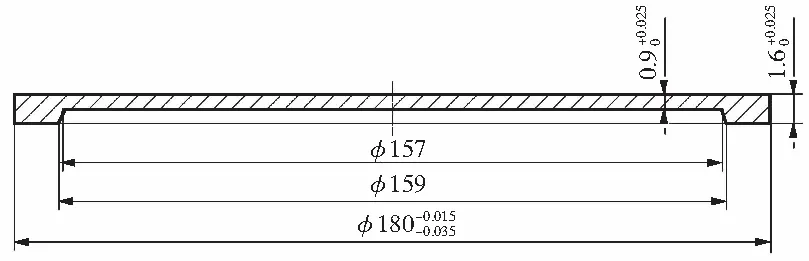
图1 铝合金薄壁零件图
2 装夹有限元分析
在车削直径和粗车端面时,采用三爪卡盘装夹。在线切割后,精车端面不适合采用三爪卡盘装夹的方式,若采用三爪卡盘,工件在受三点径向力后容易产生装夹变形和装夹痕迹,破坏工件表面,翻面后重新装夹找正难以保证端面平行度。因此针对该工件,决定采用真空吸附的方式装夹工件。
在该零件加工案例中,通过真空吸附端面固定工件。目前有两种吸附方式,一种采用多孔吸附,一种采用环槽吸附。为了对比两种吸附方式对工件变形的影响,通过有限元仿真能够不必开展加工试验而直观反映工件的变形情况。
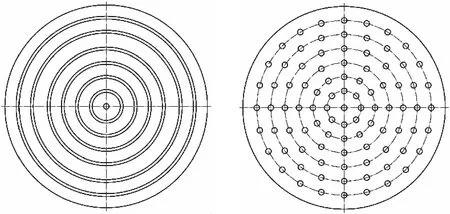
图2 真空吸附方式
登录APP查看全文
