一种驱动齿轮类零件锻造成形工艺的探讨
2021-02-27孟俊张向卓陕西法士特齿轮有限责任公司
锻造与冲压 2021年3期
关键词:设计
文/孟俊,张向卓·陕西法士特齿轮有限责任公司
驱动齿轮类零件具有直径小、厚度大、内孔大的特点。在锻造成形过程中极易在上模内孔上产生折叠的锻造缺陷。
图1 为某公司设计的某副箱驱动齿轮毛坯示意图,该齿轮产品外径为φ156.7mm,总厚度为97.1mm。针对该类直径小、厚度大类似法兰盘的零件,某公司毛坯生产大多设计为锤上开式的工艺。
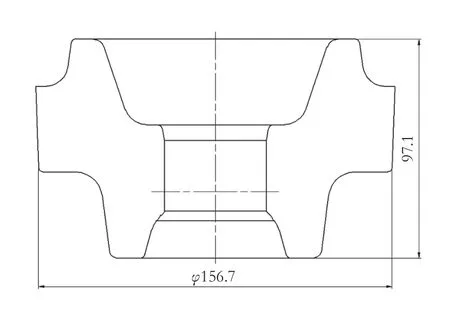
图1 副箱驱动齿轮闭式毛坯示意图
锤上开式工艺
开式模锻是最广泛使用的模锻方法,优点在于飞边起到了补偿、缓冲作用,保证了生产工艺的稳定性和复杂平面的锻造成形,但是其飞边材料损耗为锻件重量的10%~50%,平均约为30%,而材料费占模锻件成本的60%~70%。图2 为相应的开式热锻件图。
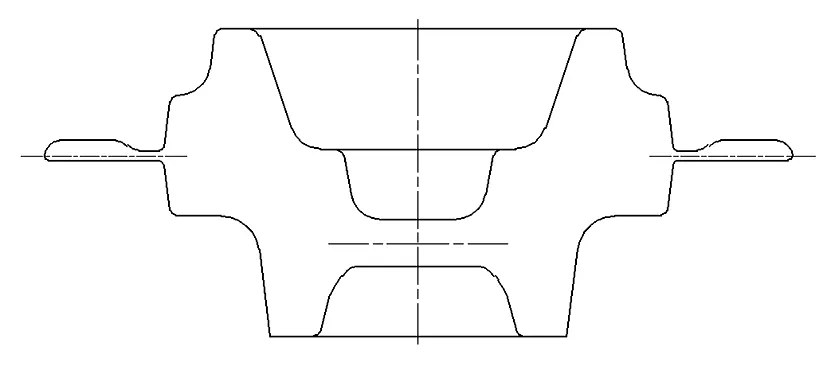
图2 驱动齿轮开式热锻件图
锤上闭式工艺
闭式模锻亦称无飞边模锻,坯料在封闭型槽内以镦粗或挤压的方式变形成锻件。同开式模锻相比,闭式模锻比采用开式模锻所需的变形力和变形功约低30%~50%,可大大提高金属材料的利用率和锻件精度,锻件表面质量好,金属纤维分布更加合理。图3为相应的闭式热锻件图。
但是在上模内孔处(图4 红色圆圈处)极易出现锻造折叠缺陷,由于此类零件内孔窄而深,锻造过程中内孔处上部和下部金属极易充满型腔,而中间金属没有充满,随着变形金属在型腔中的流动,在内孔中部就会产生一个空穴,最终在此处金属上下部汇合充填,产生折叠。
热模锻闭式工艺
毛坯图的制定
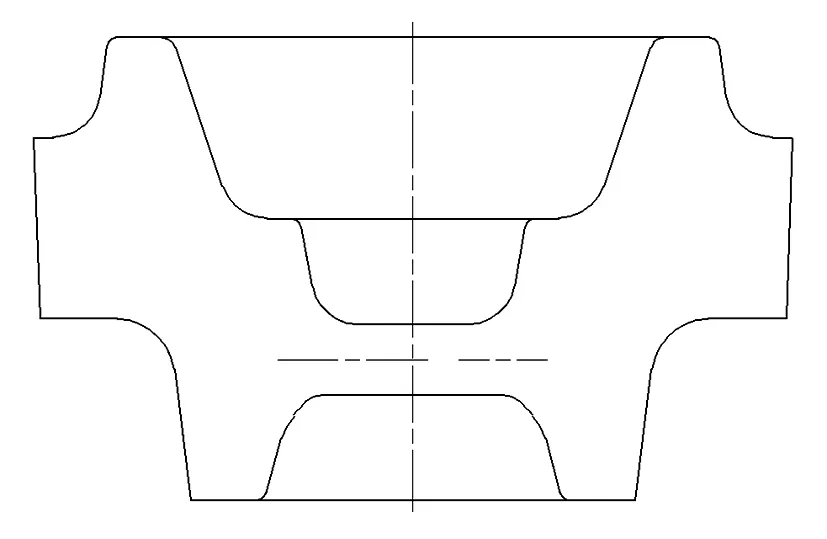
图3 驱动齿轮闭式热锻件图
登录APP查看全文
