Inconel625全螺旋堆焊管冷弯工艺及常见缺陷的分析及预防
2021-02-21张杰,高敏
工业加热 2021年12期
张 杰,高 敏
(烟台国冶冶金水冷设备有限公司,山东 烟台 265500)
基于Inconel625全螺旋堆焊管在耐磨、抗高温腐蚀等方面的优异性能,Inconel625全螺旋堆焊管逐步在转炉烟道、垃圾焚烧余热锅炉等领域得到了推广和应用。考虑到热弯工艺会导致高温下合金层接触钢制胎膜具致使合金堆焊层稀释率加大,降低堆焊合金性能,我们采用了冷弯弯管工艺,从弯管设备的选择,模具、夹块的设计,以及弯管参数的选择、回弹量等方面进行综合考虑和工艺论证,并在我公司出口墨西哥全堆焊炉口段烟道上得到了全面的验证和应用。
1 Inconel625全螺旋堆焊管在冷弯中存在的问题
Inconel625全螺旋堆焊管是在20 G钢管表面堆焊一层Inconel625材料,以增加材料的耐高温、耐磨性、耐腐蚀性等性能,结构形式如图1所示。
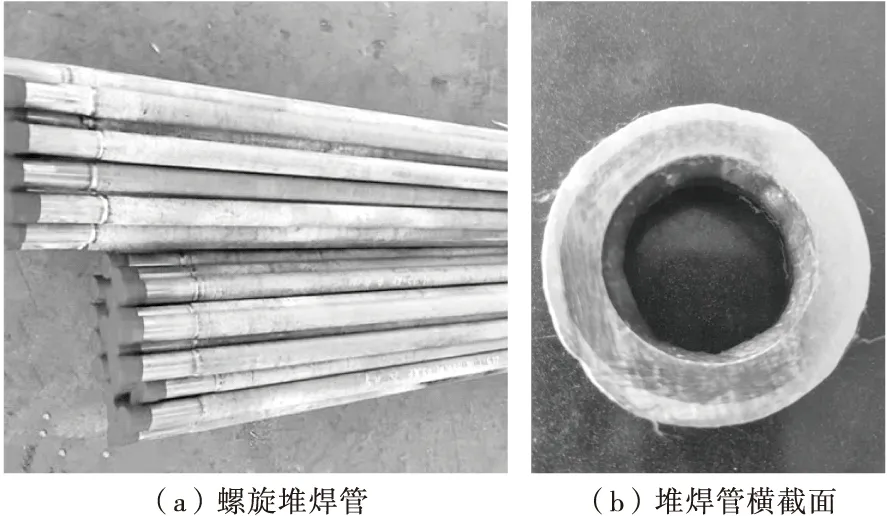
图1 堆焊管实物图
Inconel625材料屈服及抗拉强度比20G钢管高,而随着屈服强度的增大,材料延展性能会下降,因此螺旋堆焊管在屈强比、硬化指数等影响材料延性指标方面与20G钢管存在较大差异。
依据TSG11-2020锅炉安全技术规程以及GB/T16507.5—2013水管锅炉制造,锅炉管弯管主要技术指标有:椭圆率、壁厚减薄率、表面质量等。Inconel625螺旋堆焊管弯管中的缺陷主要表现为:圆弧处椭圆度超差;圆弧外侧管壁减薄量过大;弯管处存在弯裂以及表面裂纹等。不同的弯曲半径,缺陷表现的程度也不相同。
2 全螺旋堆焊管的冷弯管工艺
2.1 弯管设备
以Φ38×4.57-20G钢管,Inconel625堆焊层1.8 mm为例。对比和论证后选用了63 mm顶推型小半径液压弯管机。该弯管如图2所示,机设置了顶推油缸,顶推动作采用液压位置伺服控制,速度和弯管速度同步,在管子弯曲的同时受轴向压紧力的作用,可以有效解决应变中性层内移的问题;……
登录APP查看全文
