法兰内侧止口底面的加工及测量方法
2021-01-25张金生廖世超阳建军
中国重型装备 2021年1期
关键词:方法
张金生 廖世超 阳建军
(二重(德阳)重型装备有限公司,四川618000)
在某水电项目中,需要将转子中心体与上端轴和下端轴进行装配连接,为了保证装配精度,除了对配合处的内外圆严格要求外,还对上端轴和下端轴的法兰内侧的止口底面提出严格要求,以保证装配时螺钉头的接触面积、预紧力等各项指标达到要求。法兰内侧止口底面的加工方法通常有三种:(1)选用镗刀进行镗削,通过多次接刀完成止口底面的加工,此种加工方法的缺点是对安装刀具、接刀痕迹的控制提出了严格要求,通常很难达到较高精度;(2)使用板刀进行镗削,虽然解决了接刀的问题,但此种方法对刀具的制造、安装精度等要求极高,由于刀具刃口长,加工过程中振动的可能性极大,且不易消除;(3)选用角铣头来加工,即从法兰内侧进刀,采用铣削的方式来加工止口底面,需要多次装夹工件,并找正,辅助时间多,导致加工效率偏低。因此,迫切需要寻找一种对刀具要求低、易于操作、能达到较高精度的止口底面加工方法。
1 常用方法对比
此水电项目中,上端轴和下端轴的法兰厚度为200 mm,法兰内侧止口直径∅150 mm,通孔直径∅86 mm,图纸要求止口底面与基准面的平行度0.05 mm,如图1所示,止口底面径向范围是(150 mm-86 mm)÷2=32 mm。
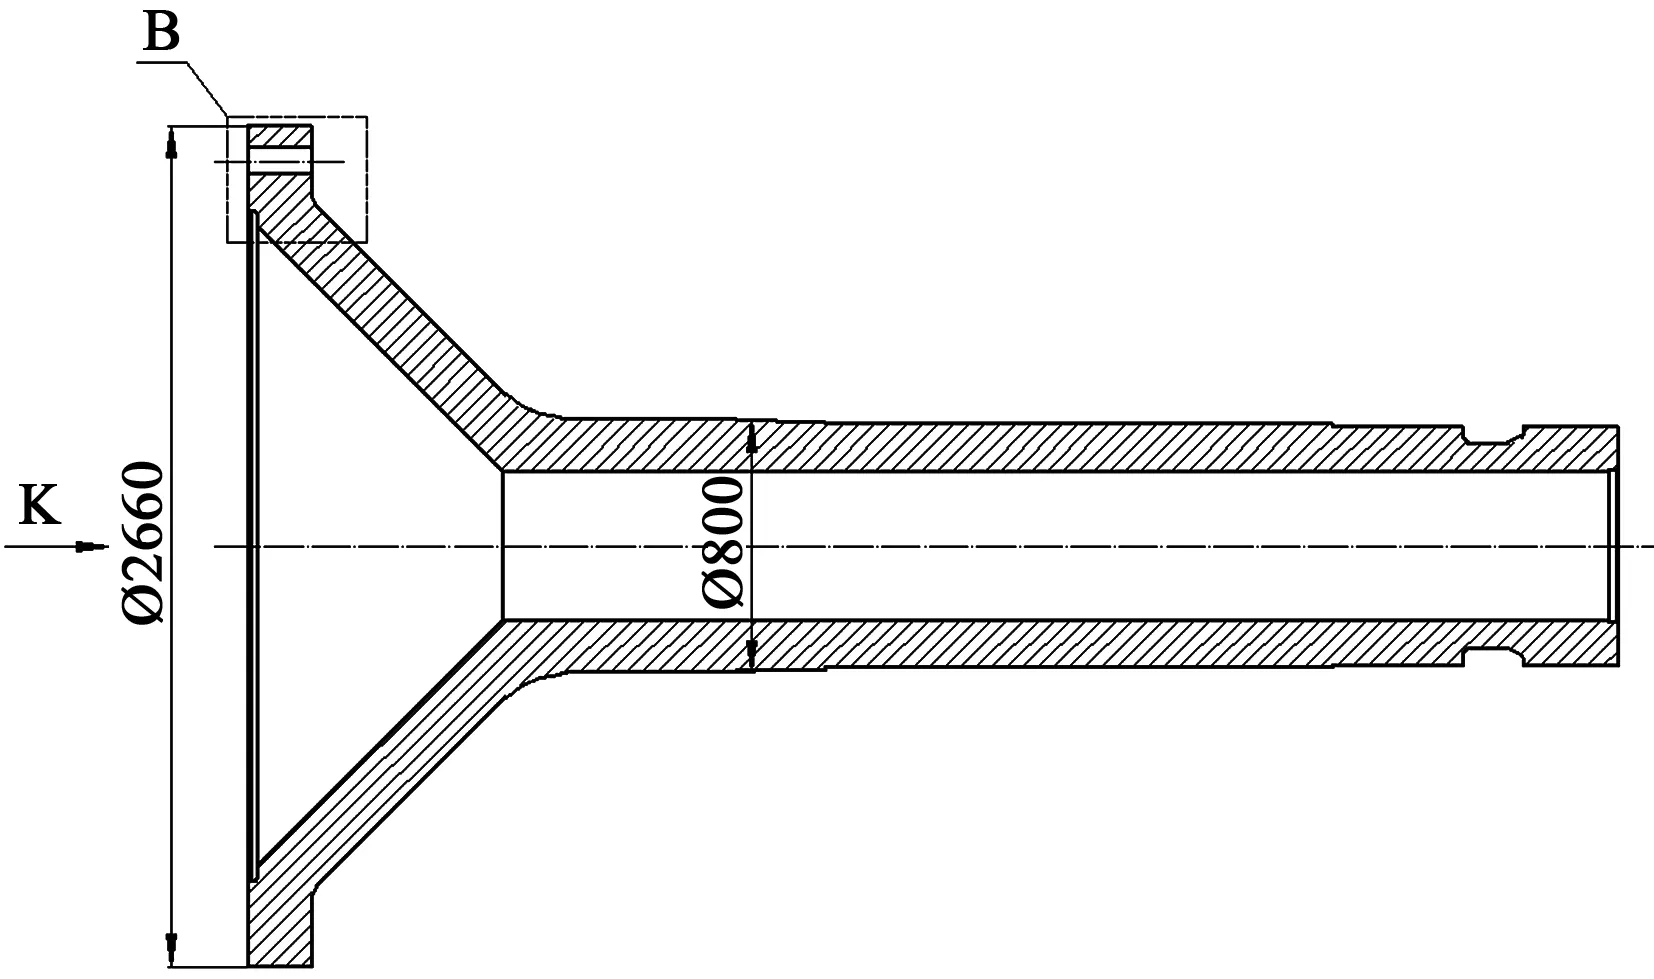
止口底面的加工方法通常有三种,一种是选用镗刀进行镗削,若镗刀刃口长度为20 mm,至少需要加工两次,才能完成止口底面的加工,并且刀具刃口必须垂直于镗床的回转轴线,这两项要求对机加操作和设备精度都提出了极为严格的要求,同时要求操作人员具备良好的操作技能,并且在加工过程中需要不断地检测来验证是否满足以上两个条件,加工效率极低,产品质量不稳定。……
登录APP查看全文