超大型环状薄壁不锈钢零件加工变形的控制
2021-01-04□程升
装备机械 2020年4期
□ 程 升
上海电气上重碾磨特装设备有限公司 上海 200245
1 研究背景
随着我国国民经济的发展,提升产品核心制造能力和质量成本控制成为企业成败的关键因素。在某产品的制造过程中,有一组超大型环状薄壁不锈钢零件,如图1所示。由于这些零件直径大、壁厚超薄、加工精度要求高,因此变形量控制成为整个制造过程中的关键。
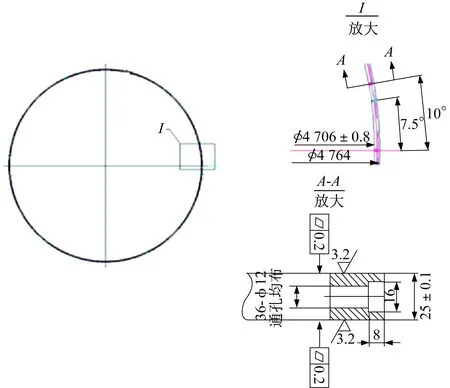
图1 超大型环状薄壁不锈钢零件
由于原制造商在前期制造过程中未能有效消除加工过程中的变形,使制造出的超大型环状薄壁不锈钢零件平面度超差,外圆扭曲,尺寸、形状精度和表面质量均无法达到设计要求。虽然经多次试制,但收效甚微,由此造成这一类零件多次试制报废,严重影响项目的整体进度。
通过充分分析原制造商加工过程中存在的工艺质量问题,笔者提出重点在装夹技术、刀具选用、切削参数、翻身作业等方面进行技术攻关,减小制造过程中各种变形因素产生的影响,进而保质保量按时交货。
2 工艺性分析
超大型环状薄壁不锈钢零件由三块厚度为40 mm、材料为316L的不锈钢板拼焊而成。零件外径为4 764 mm,内径为4 706±0.8 mm,壁厚为29 mm,高度为25±0.1 mm,两平面的平面度不大于0.2 mm,外圆表面加工出宽16 mm、深8 mm的环槽,环槽圆周上均布36-φ12 mm孔。这一类零件属于典型大直径、超薄壁、弱刚性、不易切削加工的不锈钢零件。加工过程中,由于受夹紧力、切削力、切削振动的影响,零件极易产生受力、受热变形。当零件卸除装夹并充分冷却后,上述各因素引起的变形使零件尺寸精度、形状精度、表面质量无法达到设计要求[1-4]。……
登录APP查看全文