釉面辊棒印分析及预防解决措施
2021-01-03李清莲,陈健,杨涛,熊勋旺,江健,黄焱墉,査武华
李清莲,陈健,杨涛,熊勋旺,江健,黄焱墉,査武华

摘 要: 目前,抛釉砖的吸水率越来越低,意味着烧结程度越好,玻化程度越高,也就说明坯体在烧成区域越软,砖形比较难以控制。一般的抛釉砖在烧结过后,砖坯朝出窑方向的前后边相距5~20cm的位置处容易产生较严重的S型变形,也就是陶瓷行业俗称的波浪纹或辊棒印。当陶瓷砖的波浪纹过大,会严重影响瓷砖的铺贴及其美观度,所以如何改善波浪紋(辊棒印)成为了业界比较关注的技术难题。本文结合作者自身陶瓷生产经验以及向同行了解到的相关信息,分析棍棒印产生原因以及对应的解决措施。
关键词:辊棒印;配方;工艺控制
1 前 言
目前,抛釉砖的市场占有率高,客户对其釉面品质的要求也相对提高。然而一般的抛釉砖在烧结过后,砖坯朝出窑方向的前后边相距5~20cm的位置处容易产生较严重的S型变形,为解决砖坯釉面的这种辊棒印,需对工艺进行进一步的调整,下面就辊棒印产生原因以及对应的解决措施作进一步分析。使得后期出窑砖坯平整度高,铺贴效果美观,满足客户要求,提高产品市场竞争力。
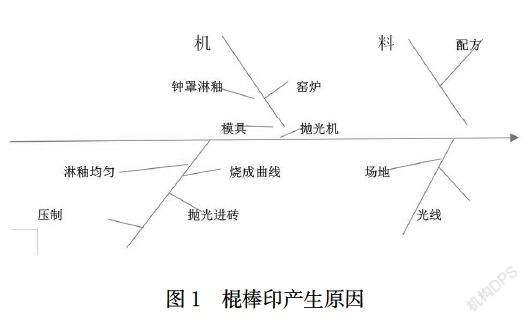
2棍棒印产生原因
3 解决方法措施
3.1 坯釉配方调整
将底釉的膨胀系数与坯体的膨胀系数两者之间的差值控制在小于30×10-7/k以内,有利于避免抛釉砖爬坡拱着进入高温区,能有效提高砖坯的平整度。配方化学成分如下:
底釉包括以下化学成分:Al2O3:22%~24%、SiO2 :60%~65%、K2O:2%~2.2%、Na2O:4%~4.5%、MgO:0.3%~0.5%和Cao:1.8%~2.2%。
坯体包括以下化学成分:Al2O3:11%~13%、SiO2: 60%~65%、K2O:4%~5%、Na2O:1%~1.5%、MgO:1.5%~3%和CaO:13%~16%。
3.2 压制工序调整