堆取料机行走车轮深层表面感应淬火工艺研究
2020-11-23黄玉多郭欣于梅
金属加工(热加工) 2020年10期
黄玉多,郭欣,于梅
北方重工集团有限公司 辽宁沈阳 110141
1 序言
堆取料机是连续装卸散装物料的一种主要装卸设备[1],车轮是以轨道移动方式承载堆取料机全部重荷的主要易损件(见图1),其主要失效方式为踏面疲劳剥落和碎裂。
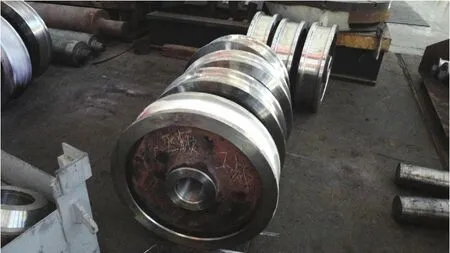
图1 车轮
以往,对堆取料机车轮均采用沿踏面圆周方向连续中频感应加热喷水冷却方式进行表面淬火,有效硬化层深度一般达到3~5mm,并且在加热起始和结束位置留有一条纵向软带。随着现代工业的快速发展,对堆取料机及其车轮的质量提出了更高的要求,按照JB/T 4149—2010 《臂式斗轮堆取料机技术条件》 则要求测至260HBW的淬硬层深度应达到15mm。这样的淬硬层深度,需要采用工频同时加热水(油)冷却的方法才能达到,并且表面淬硬层区域和过渡区域有良好的应力分布,这将有利于提高抗接触疲劳强度,延长工作寿命。虽然形状相类似的单缘起重机车轮利用工频淬火机床采用分段往复加热方法,能够达到此淬硬层深度[2],但是两种车轮形状的不同,工艺参数也存在着一定的差异,要实现堆取料机车轮深层表面淬火,还需要进一步的工艺试验和研究工作。
本文对臂式斗轮堆取料机的车轮进行研究,选择常用尺寸规格φ630mm(踏面)、材料为35CrMnSi钢的锻件车轮[3],通过三段往复加热方式进行工频同时加热油浸淬工艺试验。
2 工艺方案及实施
2.1 技术要求
车轮的结构如图2所示,材质为35CrMnSi钢,要求踏面和轮缘内侧表面淬火硬度300~380HBW,从车轮踏面开始至淬硬层深15mm处硬度≥260HBW。……
登录APP查看全文
