微调机构装配可靠性的提高
2020-10-21范伟
科学与财富 2020年8期
范伟
摘 要:通过对微调杆,快慢针体的加工工艺的分析,及对加工模具的控制,从而改进手表机芯微调机构的可靠性。
关键词:微调机构,微调杆,快慢针体
一、问题的提出
据我厂手表装配厂反应,在ST2100机芯装配过程中,工人在拨动快慢针部件的时侯,微调杆会发生上窜现象,脱离套在上面的快慢针部件,悬于上防震器组件之上,整个摆夹板组件分散开来,陷入瘫痪状态,微调功能失效。如何提高微调机构的装配可靠性成为了当前最急需解决的问题。
二、原因分析
我们首先对微调杆、防震器组件和快慢针部件的相关配合工艺尺寸分别进行重新测量,发现这三个零部件配合部位的相关尺寸都符合产品要求。在这种情况下,只能在受力分析上着手,分析其上窜的原因。根据对微调杆受力情况的分析,在旋转快慢针部件的时候,要使微调杆不向上窜,我们需要做如下两件事:
1.增加上防震器组件对微调杆的压力
2.保证快慢针部件对微调杆的压力方向为水平。
三、问题的解决
通过对相关零部件的相关部位受力的分析,研究,针对以下三个方面进行工艺改善,以期达到预期的效果。
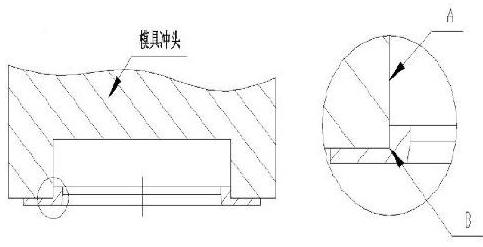
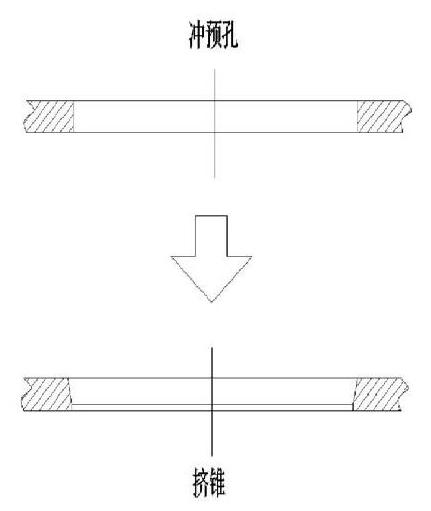
1.微调杆的挤锥锥角度数、锥深的控制;
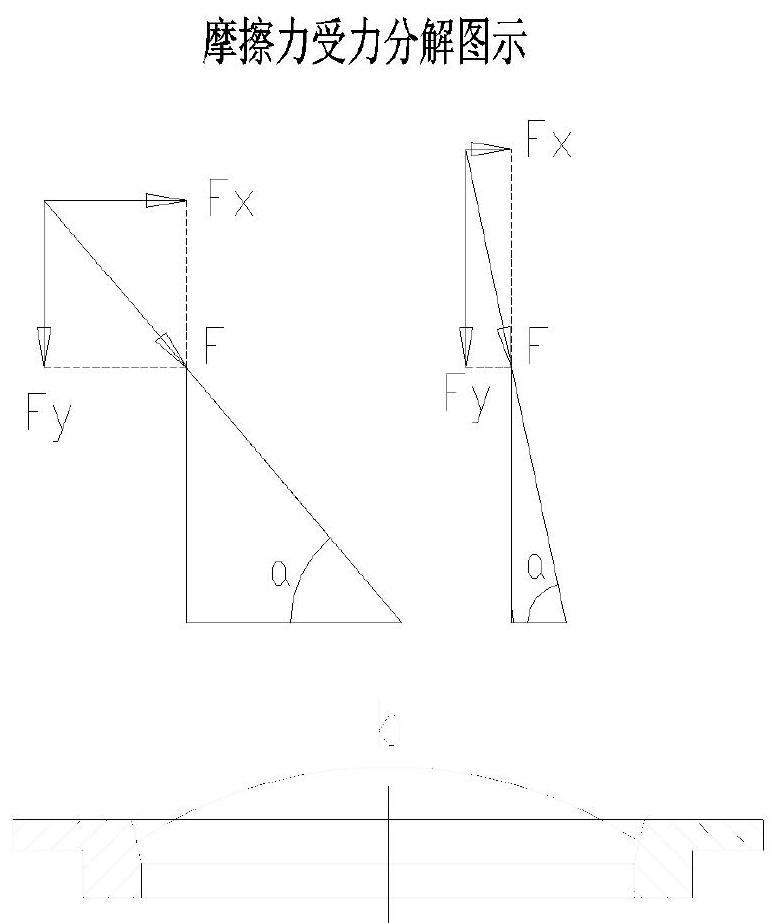
如右图图示分析,我们能够知道摩擦力F一定时,当角度a越大时,向下分解的力Fy越大,反之则越小, 为了使微調杆不发生上窜,我们需要力Fy相对大一些,即要求a角度大,也就是要求微调杆的锥角角度b相对小一些,锥深浅一些。经过反复的修改,调试,装配,我们得出结论:微调杆挤锥深度控制在图纸要求的最浅处的时候,F3最合理。……
登录APP查看全文