铝合金导电管焊接缺陷及解决措施
2020-09-10李博强贾昕宇谭茜茜雷强
李博强 贾昕宇 谭茜茜 雷强
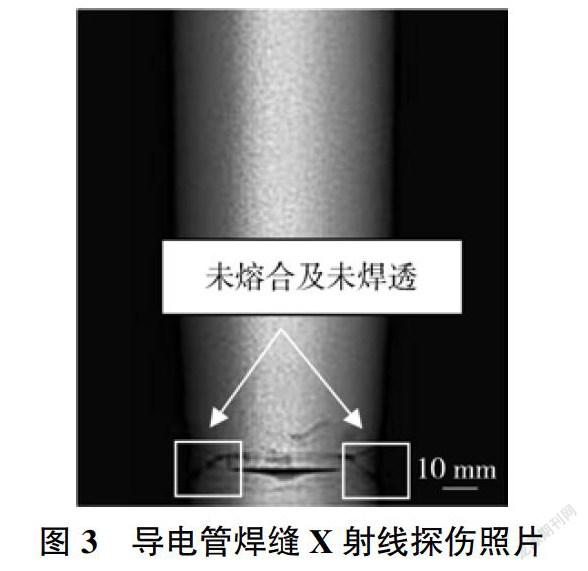
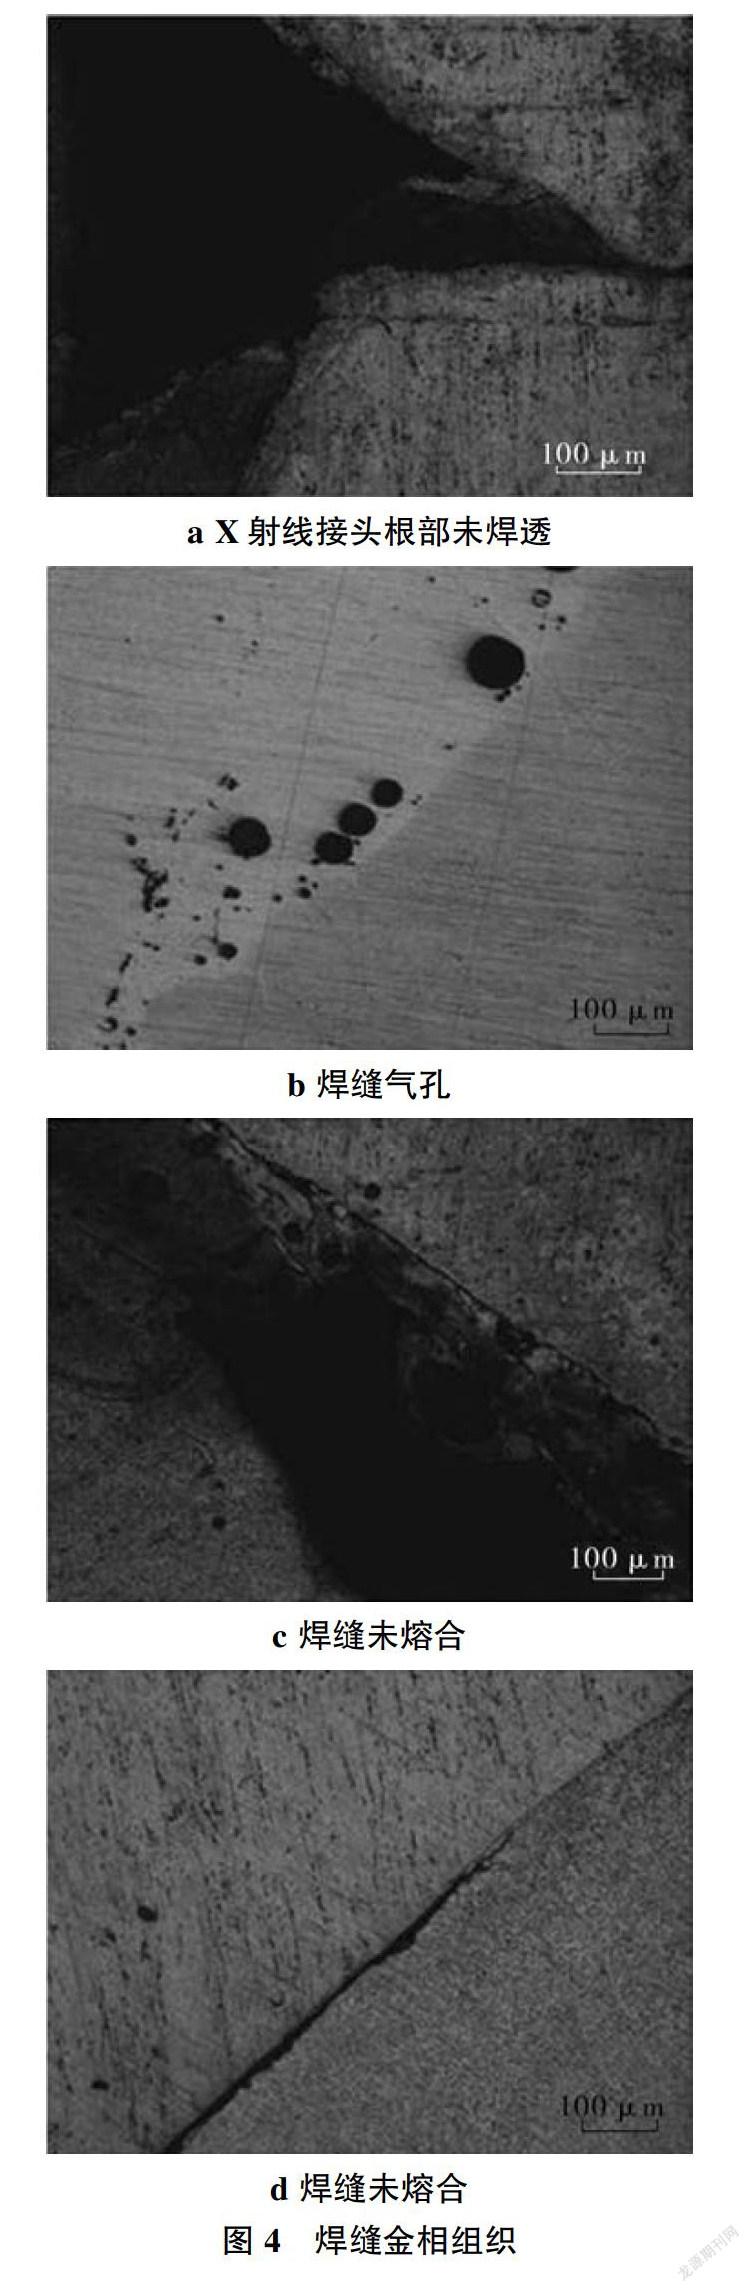
摘要:对铝合金导电管焊接接头进行X射线检测组织分析,发现接头中出现气孔、夹渣、未熔合及未焊透等缺陷。详细分析接头缺陷的产生原因,通过优化坡口结构、焊接方法、调整焊枪位置及焊接参数,消除了导电管焊接接头出现的缺陷。
关键词:铝合金导电管;焊接缺陷;X射线检测;焊接工艺
中图分类号:TG457.14 文献标志码:A 文章编号:1001-2303(2020)01-0114-03
DOI:10.7512/j.issn.1001-2303.2020.01.22
0 前言
近年来随着电力行业超高压、特高压输电设备的应用与生产,对开关设备的要求日渐苛刻。特高压开关设备导电管为6系列铝合金,比强度和比刚度高,易于成型,具有良好的抗蚀性和可焊性[1-2]。但是铝合金强的氧化能力、热膨胀系数导致其在焊接过程容易形成气孔、夹渣、未熔合及未焊透缺陷[3-5];由于高压开关导电管结构的特殊性,焊缝根部采用锁底结构难以清理熔透,也容易出现未熔合及未焊透缺陷;此外,导电管材料壁厚大,采用MIG多道焊焊接工艺,焊接过程容易出现气孔、夹杂缺陷[6-9]。本文通过优化坡口结构及焊接工艺,有效地解决了导电管焊缝气孔、夹杂、未熔合及未焊透等缺陷。
1 存在的问题
1.1 导电管材料及方法
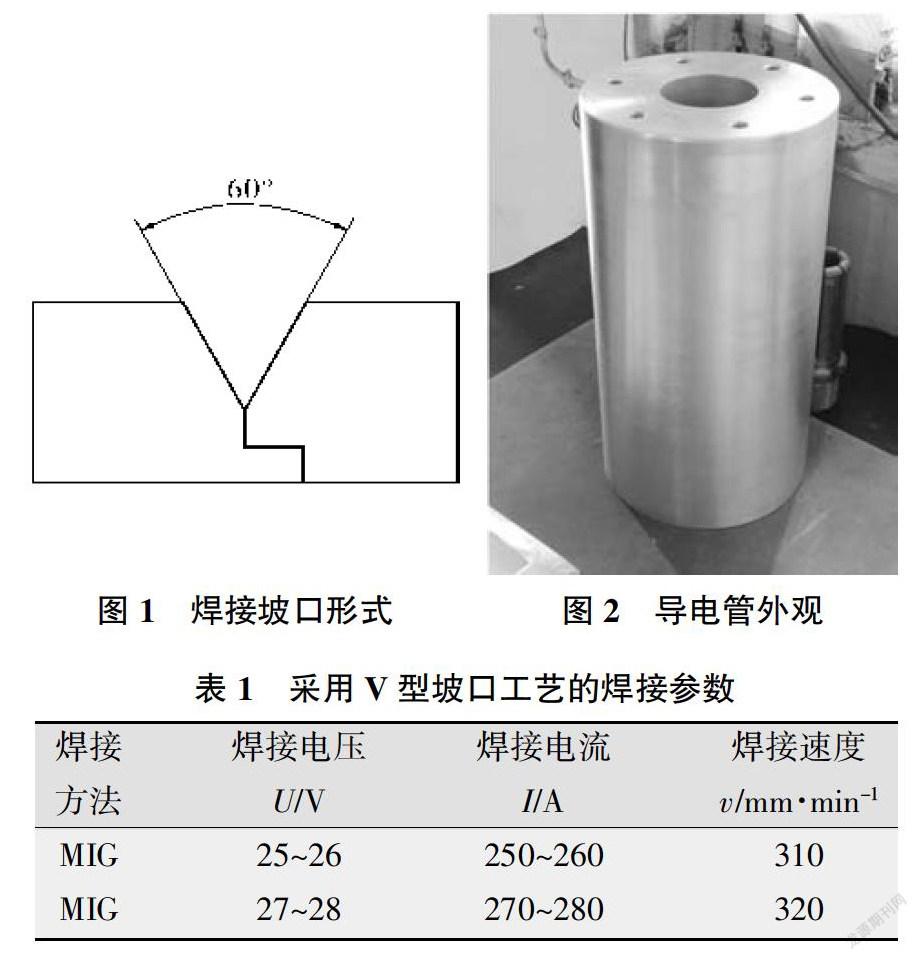
导电管材料为壁厚15 mm的6063-T6铝管和6A02-H112铝棒,选用LAW 520W ESAB焊机。采用自动MIG焊,焊后对导电管棒进行机加工,表面粗糙度6.3 μm。坡口形式如图1所示,采用锁底接头,V型坡口角度60°,焊接材料采用进口的SAl5356焊丝,焊丝直径φ1.6 mm,焊枪在平焊位置施焊。焊接参数如表1所示,机械加工后导电管如图2所示。
1.2 导电管X射线检测