电子膨胀阀壳体焊接工艺研究
2020-08-31张锦
机电信息 2020年17期
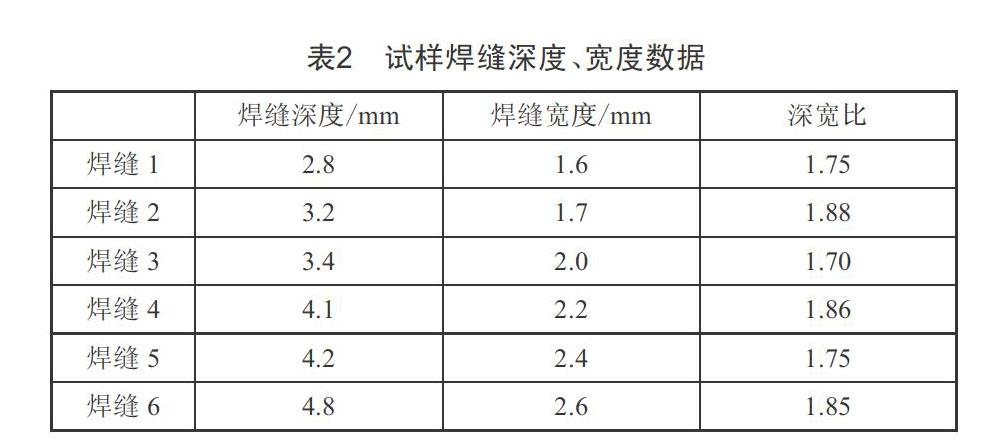
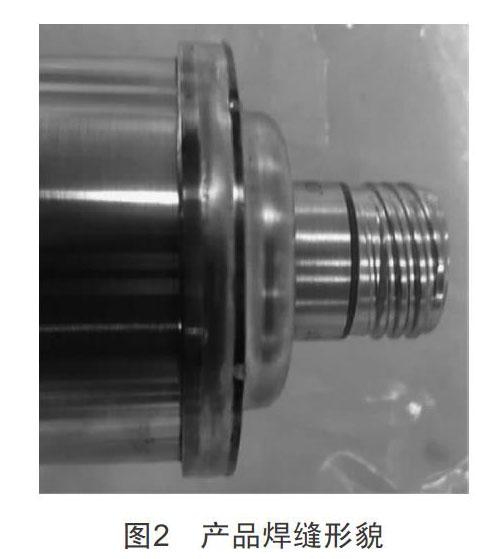
摘要:对某电子膨胀阀壳体结构及材料特性进行了分析,确定了焊接方式。对平板样件采用不同的焊接参数进行焊接,通过金相检查、焊缝深宽比测量、强度拉伸试验等,确定了最佳工艺参数。将验证结果应用于产品试焊,焊接效果良好,满足产品外观、强度、压力试验方面的要求。
关键词:电子膨胀阀;结构;焊接工艺;参数验证
0 引言
电子膨胀阀是机载蒸发循环制冷装置热控制系统的关键节流元件,其工作性能直接影响系统制冷量的调节。在电子膨胀阀的制造过程中,壳体焊接是其中的关键工艺之一。电子膨胀阀壳体的焊接,除了需要满足足够的焊接强度、密封性要求外,还需要对焊接深度、宽度进行严格控制,以免对产品内部其余部件造成损伤。因此,研究壳体焊接工艺尤为必要。
1 产品结构及材料
1.1 产品结构
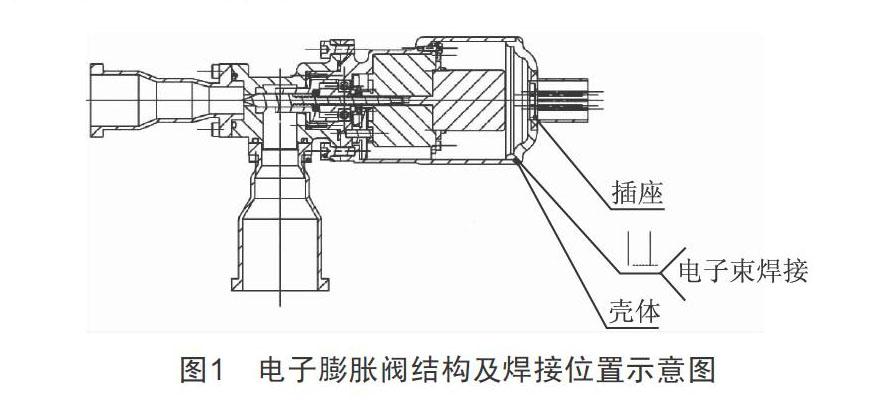
电子膨胀阀结构及焊接位置示意图如图1所示。电子膨胀阀尾部电连接器与壳体为止口配合,需要在整机完成装调后,将两个配合面焊接在一起。
1.2 材料及焊接要求
对应焊接的零件分别为机壳、插座壳体,两者焊接面材料均為1Cr18Ni9Ti,接缝深度为3.8 mm,焊接宽度不大于3 mm。要求焊缝符合《钢件硬钎焊技术要求》(QJ 1156B—2014)中的Ⅱ级焊接接头要求,并能承受3 MPa压力而不发生泄漏,焊接强度不低于母材强度的90%,且焊接时不能损伤插座密封性能及产品绝缘性能。
1.3 材料特性分析
1Cr18Ni9Ti为奥氏体不锈钢,其以优良的抗腐蚀、耐高温和综合力学性能而广泛应用于机械、化工、核电等行业的结构零件中。……
登录APP查看全文