锥体与筒体非常规对接焊缝超声波检测的缺陷定位
2020-08-30付军德杜亚强
化工机械 2020年4期
付军德 杜亚强
(甘肃省特种设备检验检测研究院)
本实例为厚壁容器,高度危害,工作压力大,采用材质钢材, 为了减缓焊接过程中的冷却速度,焊接工艺要求内外壁预热温度在150℃左右,实际焊接中用天然气火焰加热,不能保证预热温度均匀,局部散热快,特别是后热时间较长,加热区域及温度的均匀性较差,焊缝热影响区是焊接接头的薄弱环节, 在焊接冷却过快的情况下,焊接坡口附近和热影响区很容易产生裂纹缺陷。
某煤化工装置两台Ⅲ类容器直径3 800mm,厚 度120/130mm, 介 质H2、CO、CO2、H2O、H2S 等(有毒、易燃),设计温度455℃,工作温度不高于435℃,设计压力7.15MPa,工作压力6.50MPa,材料SA387Gr11CL2。 该容器材料的热容量大,难免会在焊缝中产生很大的内应力;锥体与筒体对接焊缝的坡口开口角度较小, 焊工施焊的难度加大,在焊接中容易产生焊接缺陷;加工面很难保证完全平整,也易产生缺陷。 因此,加工制造过程中焊接工艺要求很高,缺陷返修工艺复杂,而通过超声波检测缺陷的定位尤为关键。
1 锥体与筒体的对接焊缝
容器内壁堆焊工艺中,因超声波检测技术要求,锥体与筒体对接焊缝(编号为10B)两侧预留360mm区间不进行堆焊处理,超声波检测技术等级B级,Ⅰ级合格。 坡口形式如图1所示,采用机加工而成。
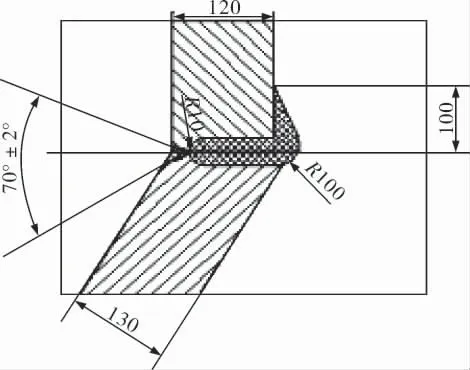
图1 10B焊缝坡口截面
焊缝采用埋弧自动焊焊接, 位置为平焊,清根方式为碳弧气刨+打磨, 焊接预热温度不低于150℃,测温点距焊缝中心50~100mm,层间温度保持在150~250℃, 焊接电流490~520A, 焊接电压28~32V,焊接速度不小于23m/h,后热温度在350~400℃,后热时间为4h,最后冷却,探伤合格后整体进行热处理。……
登录APP查看全文
