数控刀具在耐蚀不锈钢材料零件中的应用
2020-08-26梁瑞敏
科技视界 2020年24期
关键词:裂纹
梁瑞敏
1 现状与问题描述
零件材料为法国标准牌号Z8CND17-04属于马氏体不锈钢,硬度HRC36-41,表面粗糙度Ra0.4,一般车削加工实现比较困难。实际加工选择肯纳刀具公司的刀片DNGP15402KC730。切削速度111 m/min;进给0.02 mm/s;切深0.075 mm,零件加工完成后,要求做疲劳试验。试验条件为在循环加载最小载荷Fmin=-4859 KN,最大载荷Fmax=4083 KN的作用下,寿命要达到733 600次以上。但是公司加工的零件在试验进行到110 000次循环次数时靠近大端处发生断裂失效。见图1所示。
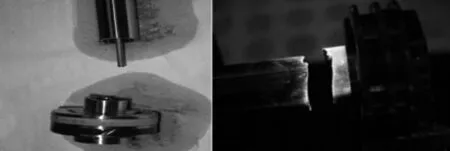
图1活塞断裂图
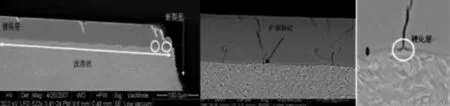
图2断裂横截面
2 原因分析
2.1 金相分析
从金相显示裂纹扩展是本次失效的主要原因,从切面可看到镀铬层和基体交界面,机加工纹路呈波浪状,镀铬层里的裂纹延伸至基体中并靠近断裂起始源,机加工表面粗糙度表现为铬层和基体交界处形成波峰和波谷,在波峰处存在残余拉应力,波谷处存在残余压应力。大多数镀铬层的裂纹在交界面的波峰处产生,而且图2中硬化层中存在扩展裂纹,初步断定镀铬层里的扩展裂纹是由加工硬化引起的。
2.2 对比试验分析
对比其他供应商使用的刀片是DNMG110404MF1025。我们对所用切削参数、加工后的金相图片、维氏硬度进行了对比,结果如下:
从表1看出DNMG11040404MF1025的刀片几何圆角,切削速度,进给,切深均是DNGP150402KC730的2倍。且在铬层和基体交界面显示平缓,刀片基体心部和表面差只有22 HV。而我公司交界面呈有规律的波浪状(与0.02 mm/r的加工状态符合),且大多数镀铬层的裂纹在交界面的波峰处产生,且基体心部和表面差有114HV(已加工表面发生硬化现象可以通过检测基体表面和心部的维氏硬度差值来反映)。……
登录APP查看全文