直驱工件主轴传动链测试
2020-08-01赵艳杰屈飞虎兰辉
机械工程师 2020年7期
关键词:分析
赵艳杰, 屈飞虎, 兰辉
(秦川机床工具集团股份公司,陕西 宝鸡721009)
0 引 言
在现代数控机床控制的领域,影响伺服控制系统性能的两个关键指标为跟随误差和轮廓误差[1]。本文用两种方法对工件主轴(C轴)、砂轮主轴(B轴)的同步性做了传动链测试。
1 用测试系统IK220测试
IK220测试系统是西安交通大学智能仪器与监测诊断研究所开发的机床传动链动态特性测试系统,具有定转速及变转速下的传动链动态精度检测和分析、反向间隙及回差误差检测和分析等功能。测试原理为:工控机作为硬件平台的核心,通过驱动IK220 计数器,以一定的采样频率直接从机床伺服控制系统同步读取各运动轴的位置信息,通过信号处理方法获得多轴同步性数据及传动误差量值,进而实现多轴同步性评估和传动误差溯源。
机床基本信息如表1所示。

表1 YK72XX机床基本信息
为了对YK72XX蜗杆砂轮磨齿机的跟随误差进行分析,并对传动链测试系统的性能进行功能验证,我们分别在砂轮主轴转速为1800 r/min、3000 r/min、4000 r/min开展测试工作,以下为各转速下的跟随误差分析结果。
1.1 砂轮主轴转速为1800 r/min测试
1)跟随误差分析。B、C轴跟随误差如图1所示。
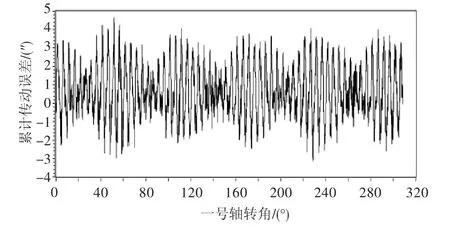
图1 累计传动误差曲线
以B轴的运动作为基准,将C轴的理论进给和实际进给作比较,得到YK72XX机床的跟随误差情况。该机床最大跟随误差为7.76″。
2)跟随误差的频次分析。跟随误差的频次分析主要用于判断各频率分量对跟随误差的贡献大小,我们将C轴的运动作为基准,由图2可以发现C轴的72倍频、66倍频、144倍频及132倍频对跟随误差的贡献最大。……
登录APP查看全文
