曲轴修复中的堆焊工艺研究
2020-06-08雷锦宏周秋忠陈卓君顾小龙
沈阳理工大学学报 2020年1期
雷锦宏,周秋忠,陈卓君,崔 良,顾小龙
(1.沈阳理工大学 汽车与交通学院,沈阳 110159;2.浙江亚通焊材有限公司,杭州 310030)
曲轴是发动机的关键零件之一,将活塞的往复运动转化为转动,曲轴的质量直接影响着工作系统的性能。曲轴连续运转时,轴颈表面受到周期变化的压力、惯性力和扭矩的复合作用。长期服役的曲轴容易出现轴颈磨损、烧伤、擦伤和疲劳断裂,影响曲轴工作精度,造成曲轴失效,若不及时处理,会对机器和人身安全构成严重威胁。曲轴需求数量多且价格昂贵,占整机成本的10%~20%,整根曲轴报废极其浪费,而进口曲轴除了价格昂贵外,备用件很少,一旦损坏将严重影响系统运转。因此,为延长曲轴的使用寿命,提高其服役性能,本文选择堆焊技术对曲轴表面进行修复,研究在不同电流和氩气流量下堆焊层的各项性能的好坏,确定曲轴修复过程中较好的工艺参数,为进一步优化堆焊工艺参数提供理论基础的参考与指导[1-2]。
1 试验材料、设备及方案
1.1 焊丝材料
焊丝牌号为SHQ-605,其化学成分如表1所示。
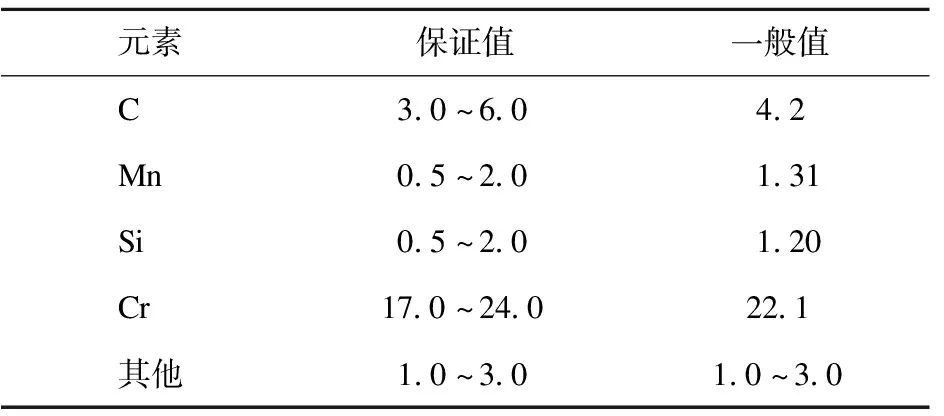
表1 SHQ-605焊丝化学成分 %
1.2 基体材料
选用轴用低碳钢材料20CrMnTi作为堆焊的基体材料,20CrMnTi试件尺寸为30mm×10mm×8mm。对试件进行表面热处理,淬火的温度为840℃,保温时间为10min,回火的温度为180℃。选用600#、800#、1200#等砂纸对热处理后的试件表面进行打磨和抛光,并用无水乙醇清洗后吹干密封保存。
1.3 试验设备
1.3.1 氩弧焊机
研究用上海长涛焊接设备有限公司生产的WSE-350交直流脉冲氩弧焊机,其最小焊接电流为10A,最大焊接电流为350A,稳弧性能较好,同时也可以焊接薄、中、厚多种材料,稳定性好。……
登录APP查看全文