齿轮加工中的磨齿修形方法的研究
2020-05-21李磊
机械管理开发 2020年3期
李 磊
(中国重汽集团大同齿轮有限公司, 山西 大同 037305)
引言
随着科技的发展和进步,各类机械设备的广泛应用已经成为推动人类生产效率提高、社会快速发展的巨大动力,作为传动机械的核心构件,齿轮的工作性能和使用寿命直接决定了机械设备传动系统的工作性能和经济性[1]。由于传统插齿法加工的齿轮齿形精度较差,导致在啮合过程中极易产生振动和冲击,不仅极大地限制了机械设备工作性能的提升,而且加剧了齿轮在啮合过程中的磨损,给传动系统的正常运行带来了较大的安全隐患。本文在前人研究的基础上[2],提出了一种新的齿轮加工中的磨齿修形方法,能够显著提升齿轮齿面的一致性和成形精度,对提升齿轮传动精度和使用寿命具有极大的意义。
1 蜗杆磨齿机理的分析
蜗杆砂轮磨齿机的整体结构如图1 所示[3]。
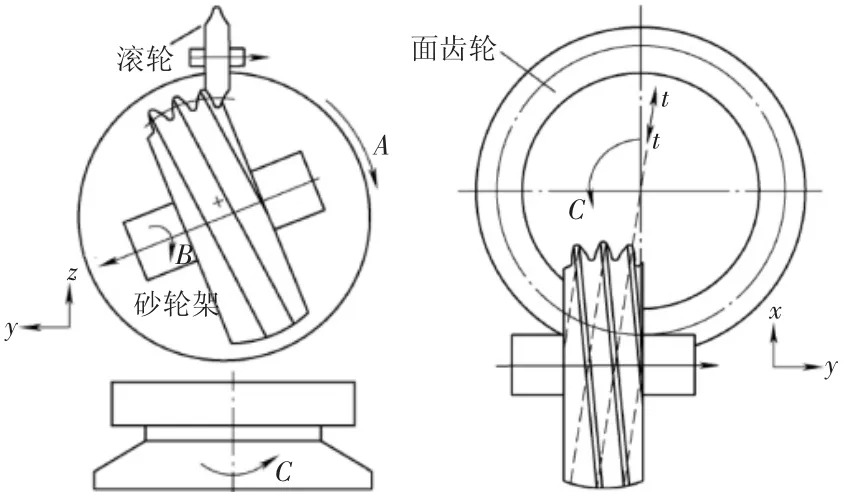
图1 蜗杆砂轮磨齿机结构示意图
由图1 可知,在采用蜗杆砂轮磨齿机进行磨齿的过程中x轴表示径向进给轴,y轴表示切向进给轴,z轴表示轴向进给轴,A向表示磨齿机的回转轴,B向表示磨齿机的传动轴,C向表示齿轮的旋转轴。该齿轮机的磨齿采用和待磨齿轮相同的齿形,磨齿机构的控制系统控制切向进给轴、轴向进给轴以及磨齿机的回转轴进行联动作业,首先将磨齿机的回转轴调整到水平位置,然后控制磨齿机的切向进给轴、轴向进给轴机械能联动配合运行,使砂轮沿着tt方向进行进给运动,在进给的过程中可以根据对齿形精度要求和加工效率要求的不同适当调节磨齿时的精度,从而完成对齿轮齿形的修正。……
登录APP查看全文
