隧道掘进机滚刀刀座的自动化无损检测装置
2019-04-13张凌张爱武马文超于永生何玉强孔祥权
凿岩机械气动工具 2019年4期
张凌,张爱武,马文超,于永生,何玉强,孔祥权
(1.吉林省维尔特隧道装备有限公司,吉林 吉林市132011;2.吉林省盾构与掘进刀具技术重点实验室,吉林 吉林市132011;3.中铁隧道局集团有限公司,广东 广州511458)
0 前言
吉林省维尔特隧道装备有限公司生产的19吋滚刀刀座,外刀座材质为Q345D,内刀座材质为42CrMo,属于异种钢焊接范畴。焊缝质量直接影响刀座使用的安全性,因此必须进行100%超声波探伤。传统的刀座焊缝探伤采用接触法手工超声检测,其检测过程受人为因素影响较大,探测时间长、效率低。单片刀座两条焊缝采用单探头双面探测大约需要4 小时,而且经常无法准确控制探头移动速度,工艺要求探头与工件接触时,在探头上应施加20~30 N的压力,手工操作因人而异,施加力的大小往往取决于个人的习惯,无法保证探测过程中施力大小一致,探测面不能保证达到100%,极易出现漏检的情况,而且刀座本身重量达几百斤,双面检测需要人工用吊车翻面,存在严重的不安全因素。
1 检测装置结构及示意图
为克服上述种种问题,经过公司科研人员的共同努力,研制出一种掘进机刀座数控无损检测装置,该装置将刀座安装在数控加工中心工作台上,超声波探伤仪探头装夹在夹具上,探头安装在一个万向测杆上。工作时探头不动,通过加工中心在X轴和Z轴方向的往复运动,保持探头相对于入射面的角度和距离不变,实现刀座的自动化数控无损探伤检测。该装置详见图1。
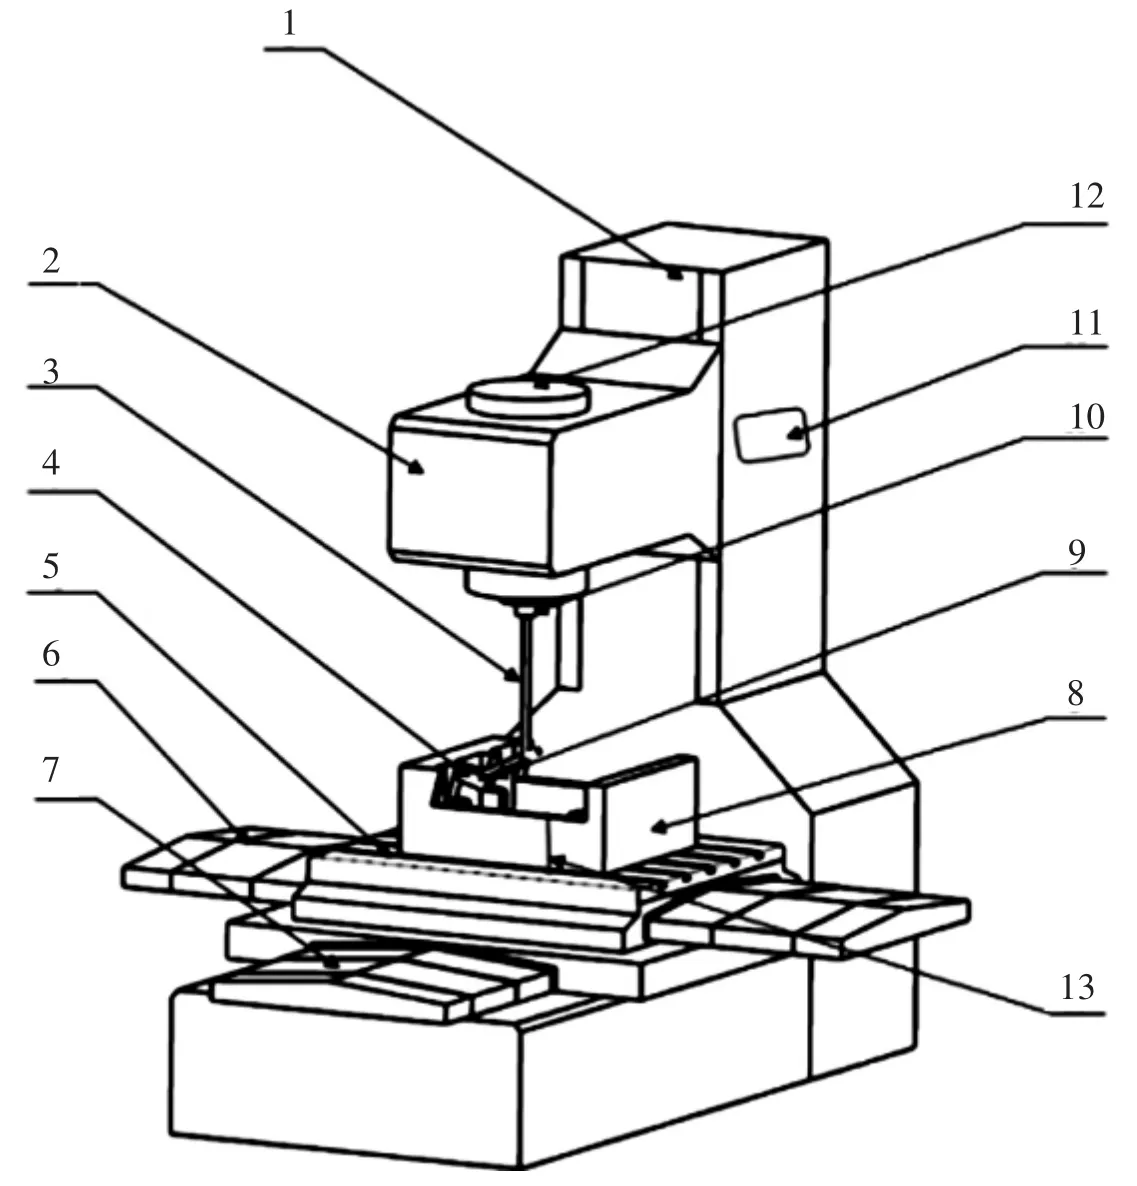
图1 检测装置示意图
登录APP查看全文
