浅谈钾碱浓缩分离器(Ni罐)的焊接修复
2018-10-21孙奇伟
中国化工贸易·中旬刊 2018年10期
关键词:焊接工艺
孙奇伟
摘 要:钾碱生产过程中的片碱蒸发工序浓缩分离器泄露。浓缩分离器的材质为N02201(相当于国标镍N5),由于在焊接制作过程中焊接工艺选择不当焊后没有热处理,造成再热裂纹。在使用时又产生强碱KOH对镍板裂纹处渗入产生晶间腐蚀现象造成严重泄露。经过对该镍罐制定严格的焊接工艺彻底消除热裂纹和腐蚀的金属,采用氩弧焊、纯氩气保护、小能量、大焊接速度焊接。在焊后经过热处理,该浓缩分离器(镍罐)运平稳无泄露达到良好的效果。
关键词:焊接工艺;坡口;焊接电流;焊接环境
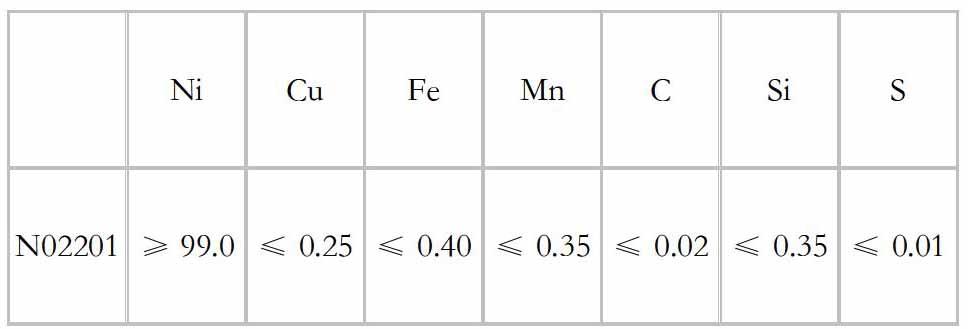
我公司在氢氧化钾生产过程中,片碱浓缩分离器大面积泄露。制造浓缩分离器的材料为N0221纯镍制造其成分为:
镍板的厚度为8mm,工作介质为氢氧化钾,浓度56-95%,工作温度380-420℃经常开、停车温度变化大。经过分析,确定为在焊接制作过程中,焊接工艺选择不当,焊后没有做热处理消除焊接应力造成再热裂纹;同时在使用过程中强碱从热裂纹处渗入产生晶间腐蚀金属结构被破坏发生改变,造成泄露严重。为了不影响生产,公司决定对该浓缩分离器进行补焊修复。
1 焊前准备
①焊接切割设备的准备;②打止裂孔;③坡口形式;④开坡口:封头和筒体及筒体裂纹,用角向磨光机机进行打磨或用等离子切割机(尽量少用)切割消除裂纹,并将其打磨制成70°~80°的坡口;⑤焊缝的清洁:由于镍非常容易被硫,铅脆化形成热裂纹,所以打磨时应该在裂纹的两侧用角磨机分别各25mm宽范围内磨除氧化膜。……
登录APP查看全文
