高速切削条件下提高单位功率材料切除率的切削用量选择研究
2018-08-20赵向前
机械工程师 2018年8期
赵向前
(巩义市第一中等专业学校,河南巩义451200)
0 引言
高速切削(High Speed Machining,HSM或High Speed Cutting,HSC)理论是1931年4月德国物理学家Carl.J.Salomon[1]所提出的。经过近一个世纪的研究,到目前为止,其作用机理还不很清楚[2],但关于高速切削的应用随着高速切削机床的发展,越来越广泛。
近年来,由于节能减排的要求,对高速加工的能源消耗提出了更高的要求,本文就高速切削中切削参数的变化对单位功率材料切除率的影响作以分析,提出了选用切削用量的原则。
1 单位功率材料切除率
切削加工就是用刀具从毛坯上去除多余材料,从而获得在尺寸精度、形位精度和表面粗糙度等方面均符合工艺要求的一种加工方法[3]。在加工中,要取得最大效益,应尽可能地提高生产效率。在一定程度上,提高切削加工效率,也就提高了生产效率。要提高切削加工效率,除了要减少辅助时间外,还应尽量减少切削加工时间,减少能量消耗,即利用最小加工功率和最短时间取得最大的材料切除,也就是要提高单位功率材料切除率,即单位时间单位功率切除材料的体积。
单位功率材料切除率与切削用量间的关系可表示为
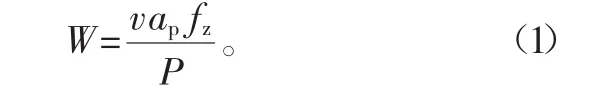
式中:v为切削速度,mm/min;ap为背吃刀量,mm;fz为每齿进给量,mm/z;P为加工时所消耗的功率,kW。
由式(1)可以看出,要提高单位功率材料切除率,最明显的方法是增大切削用量,减小切削功率,但切削功率直接受到切削用量的影响,切削用量增大,会使切削功率同样增大,同时由于刀具耐用度、机床功率、极限切削用量等的影响,切削用量又不可能无限制地增大,因而应该存在一个最优的切削用量,可以使单位功率材料切除率最大。……
登录APP查看全文
