铸铝缸盖凸轮轴孔加工工艺分析
2018-08-20魏伟夏绍彤
机械工程师 2018年8期
魏伟, 夏绍彤
(东风朝阳朝柴动力有限公司,辽宁朝阳122000)
0 引言
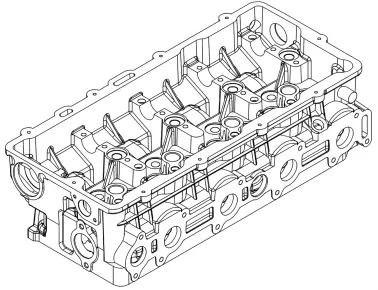
图1 缸盖结构图
NGD3.0缸盖的生产线为高速卧式加工中心配辅机和组合机床形成的生产线,在铸铝缸盖上加工凸轮轴孔,是一个新的工艺尝试。本文以我公司NGD3.0铸铝缸盖过程开发为例,探讨铸铝材质上凸轮轴孔的加工工艺。
1 传统的凸轮轴孔加工方式
1.1 普通镗床
该加工方式用于工件的试制和小批量生产阶段,属于过程开发初期为了减小投资而使用的工艺。其特点是依据机床的工作台,设计工件的夹具,多为手动夹具。夹具主要包括:刀杆的前后导向装置、工件的抬起落下让刀装置、工件的定位销及定位垫铁、工件的夹紧装置等。刀杆为线性鸡心镗杆,在镗杆上根据工件的档宽,布置半精加工和精加工刀夹,刀杆与机床主轴采用联轴器进行连接。其操作比较麻烦,劳动强度大。
1.2 组合机床
该加工方式应用于批量生产阶段。根据产品的技术要求非标设计,制造周期一般为1 a。机床特点是依据一个产品设计,兼容能力差,其夹具为液压夹具,夹具前后导向装置上有认刀机构。刀具与普镗加工方式的刀具基本一致。该机床加工多为全自动加工,操作者只需要负责上下工件和工件检测,机床加工精度也较高。
1.3 卧式加工中心
该加工方式应用于批量生产阶段[1]。卧式加工中心配备专用的夹具和刀具,卧式加工中心为双托盘,其中一个用于加工,另一个用于工件的上下料。由于夹具需要在机床工作台之间进行交换,所以夹具设计为保压夹具,与前两种夹具方案基本一致。……
登录APP查看全文
