薄壁小孔零件加工工艺与工装设计
2018-07-23鲁淑叶
锻压装备与制造技术 2018年3期
鲁淑叶,方 毅
(四川信息职业技术学院,四川 广元 628040)
1 零件结构特点及技术要求
飞层零件是我院数控实训中心承接的一批零件,零件数量6个,属于小批量生产。如图1所示,零件毛坯为外径ø85、内径ø65、长为45的空心圆柱,材料紫铜。该零件厚度只有2mm,属于典型的薄壁类零件,需要加工直径为ø2的小孔,孔的分度误差为±3′,零件尺寸公差要求较高,最小公差要求0.039mm。
2 加工技术难点分析
分析该零件结构特点,其加工具有以下难点:
(1)该零件厚度较薄,只有2mm,装夹容易变形;
(2)零件中孔比较小,且在曲面上钻孔,不易保证;
(3)紫铜塑性高、强度和硬度低,切屑易粘刀,在工件表面易产生水纹状波形,不仅影响已加工表面质量,而且会导致刀具加剧磨损。
3 加工工艺设计
在查阅大量相关技术资料,分析零件的结构特点和技术要求后,经过多次论证及实践探索,最终确定以下加工方案,具体如下:
3.1 数控车削
(1)平端面→粗、精车ø82×40的外圆→粗、精车ø69.2的内凹球体。其工序简图如图2所示。
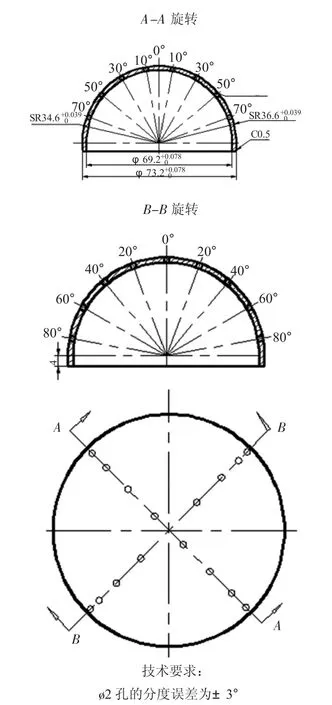
图1 飞层零件
(2)调头。平端面保证总长44.6→粗、精车SR36.6的凸球体。其工序简图如图3所示。
3.2 高速五轴加工
(1)粗、精铣 16-ø2孔
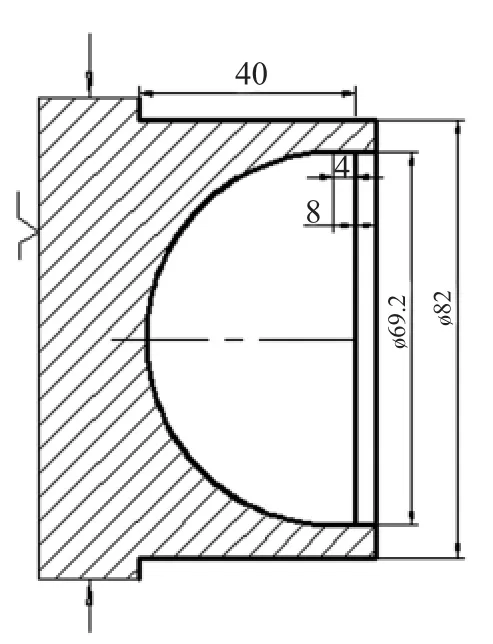
图2 工序简图1
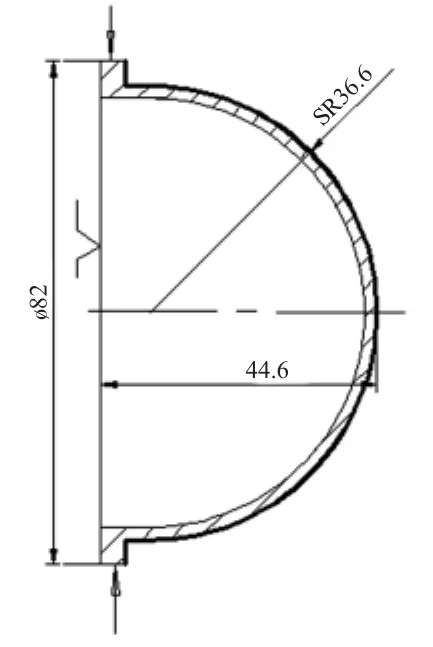
图3 工序简图2
(2)线切割。利用线切割切掉多余的ø82×4凸耳。
(3)16-ø2孔的工装夹具设计。如图3所示,在数控车削加工中,为了在五轴机床上加工时方便装夹,所以多车了ø82×4的一个装夹位。但在装夹过程中由于零件壁比较薄,使用三爪卡盘装夹时容易变形,为此设计专用的辅助工装才能较好的完成此零件的第二工序加工。……
登录APP查看全文