圆柱型锂离子电池压力封口技术及测量方法
2018-07-23任扬
锻压装备与制造技术 2018年3期
任 扬
(天津力神电池股份有限公司,天津 300384)
本文为作者依据在圆型电池领域15年以上的制造技术经验基础上总结而来,其技术方案已在生产实际应用中广泛采用并得到认同。
简单介绍一下圆型电池的压力封口工序原理。该工序采用3t~5t自动高速曲柄压力机将电池壳(Can,如图1所示)与电池盖(Cap,如图2所示)经过三次渐进式的压合而密封起来,保证一定的工艺尺寸和外型,并采用水压方法检测密封性能,如图3~6所示。
1 技术难度
(1)壳口开裂
壳口开裂现象如图7所示。其原因分析为一封封口模型腔内径较小或导入处圆角不适当造成。

图1 18650示意图(材质:钢)
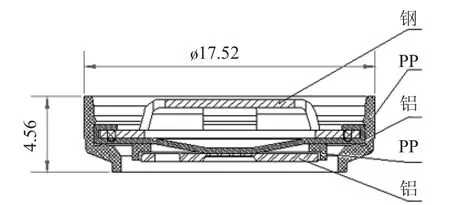
图2 18650电池盖

图3 压力封口前图示
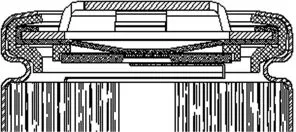
图4 一封图示

图5 二封图示
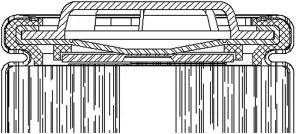
图6 整形图示
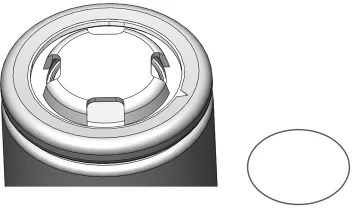
图7 壳口开裂
(2)镀层脱落
镀层脱落原因分析:一封、二封封口膜型腔内径光洁度不够,导致在成形过程中与电池壳表面镀层接触中挤压脱落。可通过增加光洁度减小成形摩擦力解决,如图8所示。
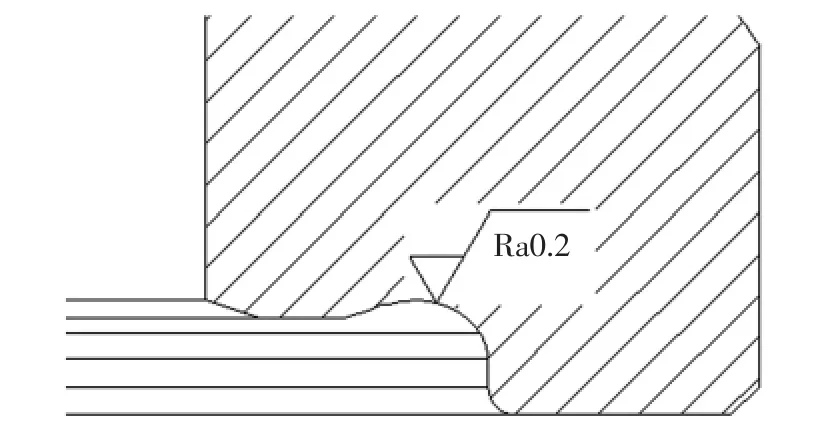
图8 型腔内径光洁度提高(放大)
(3)密封不严(漏液)
原因分析:①在压力机下行压合瞬间,封口上模型腔与壳口接触,如图9、10所示。
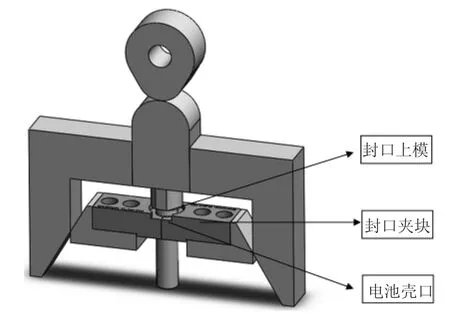
图9 压力密封
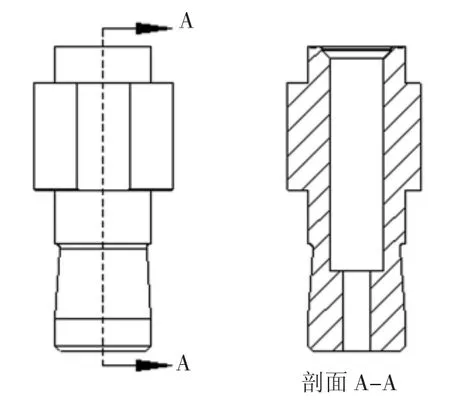
图10 封口上模
②适当增加内径0.1~0.15mm(双边)或减小圆角尺寸,如图11所示。
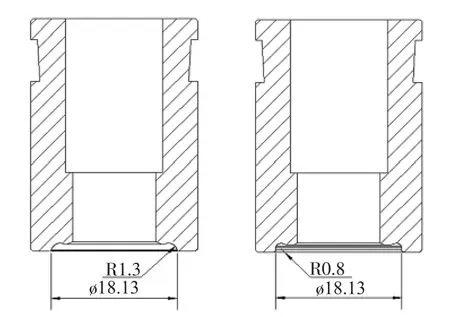
图11 封口膜内径圆角(放大)
(4)封口模下方夹块支撑部位塌陷变形无法支撑或封口模型腔过深,如图12所示。
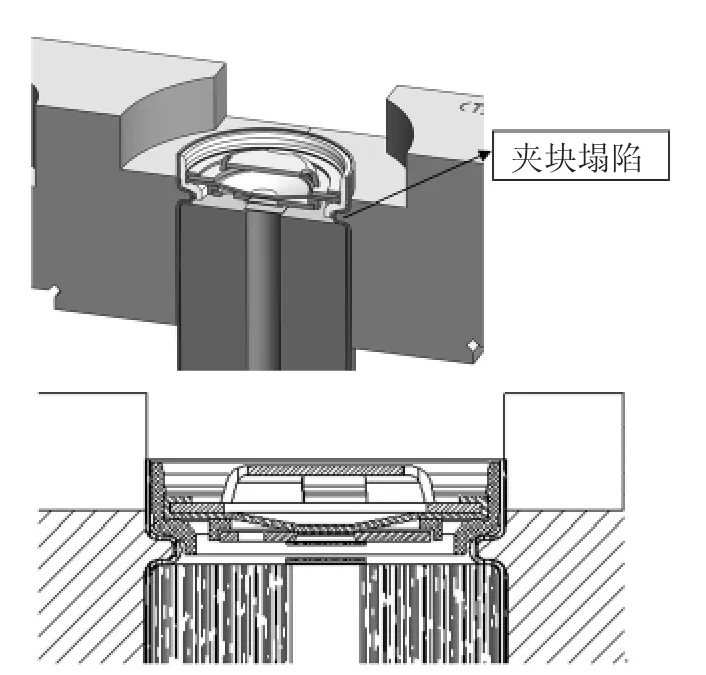
图12 封口夹块图示(放大)
2 模具改进技术
通过以上分析并加以改进,最终在封口模型腔以及封口夹块的尺寸和形状优化后,密封性由98%提升到99.99%合格率以上,例如封口夹块支撑部位塌陷改进,如图13所示。……
登录APP查看全文