圆柱滚子轴承铜保持架兜孔铣削加工夹具的改进
2018-07-22刘国仓谢维兵龚继来
刘国仓,谢维兵,龚继来
(浙江天马轴承集团有限公司,杭州 310015)
圆柱滚子轴承用黄铜保持架一般为组合式结构,由保持架座和保持架盖组成,保持架座兜孔多采用铣削加工方法,加工效率较高,但目前铣削兜孔存在的问题是:传统夹具精度低,很难满足高精度轴承保持架的加工要求。
使用传统夹具[1]铣削圆柱滚子轴承铜保持架兜孔时,保持架依靠铣床上一个小圆柱体定位,为了方便装卸,保持架内径与小圆柱体外径之间有比较大的间隙,很难保证保持架与铣床主轴的同轴度。因此,铣削出的兜孔实际旋转中心径与理论中心径偏差较大(即兜孔同轴度误差较大),保持架兜孔等分散差较大,导致轴承在运转过程中噪声比较大,必须对夹具进行优化改进。
1 夹具的改进
改进后的圆柱滚子轴承铜保持架兜孔铣削夹具如图1所示,包括过渡盘(图2)、弹簧夹头(图3)、中拉杆(图4)、防保持架台肩扭曲装置(图5)、压盖和前拉杆。

图1 改进后夹具总装图Fig.1 Assembly diagram of improved fixture
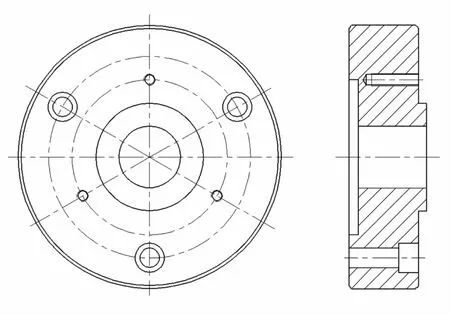
图2 过渡盘Fig.2 Transitional disk
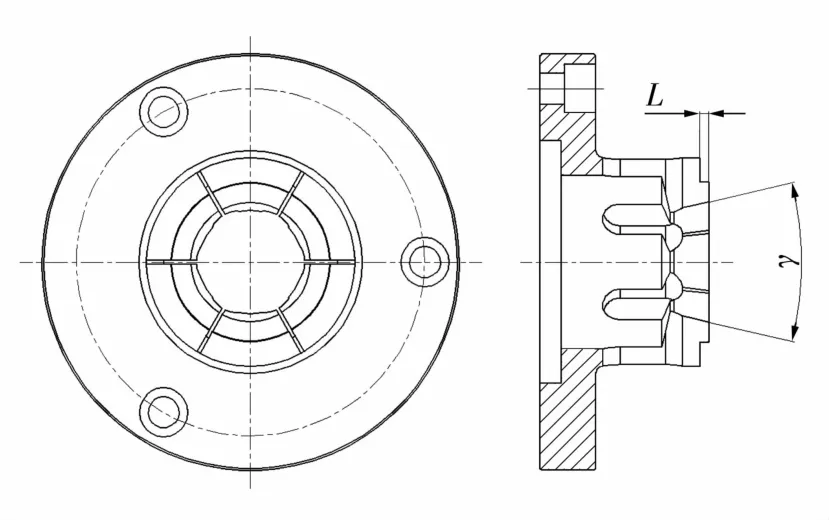
图3 弹簧夹头Fig.3 Collet chuck

图4 中拉杆Fig.4 Middle lever

图5 防保持架台肩扭曲装置Fig.5 Device for preventing distortion of cage shoulders
改进后的夹具工作原理为:中拉杆连接到机床活塞杆上,中拉杆左右移动,其锥面使弹簧夹头胀大、缩小,实现铜保持架的夹紧、松开;同时中拉杆带动前拉杆、压盖和防保持架台肩扭曲装置左右移动,实现保持架台肩的紧固和松开。
具体安装及使用方法为:先将过渡盘上的凹槽与铣床主轴端的凸台相配合,通过3个沉孔用螺栓将过渡盘固定到铣床主轴上;……