基于预变形的汽车扰流板内板翘曲变形研究
2018-07-13陆玲梅黄瑶石凤健
现代塑料加工应用 2018年3期
陆玲梅 黄瑶 石凤健
(1.江苏大学材料科学与工程学院,江苏 镇江,212013;2.江苏科技大学材料科学与工程学院,江苏 镇江,212000)
近年来,塑料产品已广泛应用于各个领域,其中,翘曲变形是塑料制品成型中最常见也是最难完全消除的成型缺陷之一,减少塑件的翘曲变形量的方法主要有以下两种:一是优化塑件结构、模具的浇注系统、冷却系统和成型工艺参数来减少翘曲变形[1-2],这也是最常用的;二是采用预变形反补偿法,对塑件附加变形量进行反向变形设计,来达到减少翘曲变形的目的[3]。目前,在塑件翘曲变形改善时,开始接受并采用预变形反补偿方法。
现以汽车扰流板内板为例,先对塑件建立合适的浇注系统、冷却系统以及选定合理的工艺参数,确定塑件在合理工艺下的翘曲变形量,然后根据翘曲变形模拟结果重点讨论如何对塑件进行预变形设计。
1 塑件分析及成型方案
1.1 塑件分析
某公司生产的汽车扰流板内板的产品三维如图1所示,尺寸为1 253 mm×304 mm×150 mm,平均厚度为1.89 mm,其材料为PC+ABS(工程塑料合金)。汽车扰流板由内板和外板组成,对内板和外板的装配精度要求比较高,尺寸误差要求在0.5 mm内。而汽车扰流板内板形状复杂,是一种长条状塑件,注射成型时更容易产生翘曲变形且变形量较大,为生产出满足精度要求的产品,对此主要改善翘曲变形。
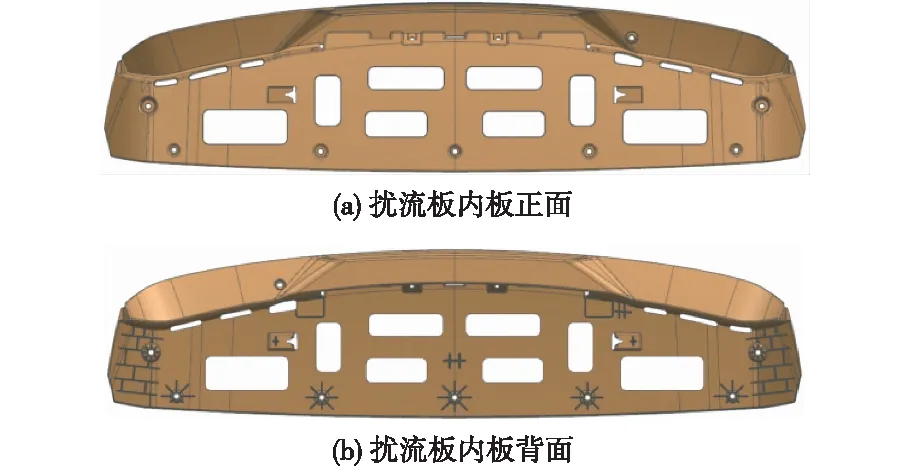
图1 汽车扰流板内板
将处理好的塑件模型导入Moldflow进行网格划分,并建立浇注系统和冷却系统,如图2。汽车扰流板内……
登录APP查看全文