铝合金车体大部件的参数化编程工艺
2018-06-21中车株洲电力机车有限公司湖南412001张少林
金属加工(冷加工) 2018年6期
■ 中车株洲电力机车有限公司 (湖南 412001) 张少林 邓 浩
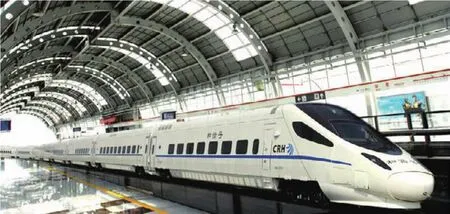
高速动车的铝合金整体大侧墙在焊接后产生的变形对数控加工的要求十分严格,大侧墙的加工具有加工量大、结构重复且具有一定的模块化等特点。目前铝合金车体大部件在大型龙门式五坐标加工中心FOOKE机床上进行加工,数控系统为西门子840D,同时具备RMP60探头的测量系统。利用该系统具有参数传送的子程序功能结合RMP60探头的测量功能,可以更加快速便捷地完成大侧墙的加工,使产品加工更加“模块化”。
1. 子程序的参数传送
以“P R O C”标识启动程序,程序在运行过程中自动调用在子程序中设定的参数(最多可设立127个,参数与参数之间用逗号隔开),在调用具有参数传送功能的子程序时,可以将主程序中现有的参数值传送给子程序的正式参数,并在子程序中执行处理。传送方式有只传送数值(按值调用)和以数据交换传送参数(参考调用)两种。本文将着重介绍怎样运用第一种传递方式。
只传送数值的方式(Call-byvalue),是在执行子程序过程中改变但不影响主程序。其工作模式为主程序赋值→子程序执行→执行完毕→向主程序申请新的赋值。以数据交换传送参数(Callby-reference),所传送的参数在执行子程序过程中改变,同时又对主程序产生影响。其工作模式为主程序赋值→子程序执行→执行完毕→和主程序交换新的赋值。
在调用时,须在主程序前使用调用指令“EXTERN”,同时说明子程序名称,并按照传送顺序说明变量类型。如:EXTERN N A M E(T Y P1,T Y P2,T Y P3…)或EXTERN NAME(VAR TYP1,VAR TYP2…)。
登录APP查看全文
