数控机床自动换刀方案设计
2018-06-21山推工程机械股份有限公司济宁272000姜兴康张瑞臣翟中侠
金属加工(冷加工) 2018年6期
关键词:程序
■ 山推工程机械股份有限公司 (济宁 272000) 姜兴康 张瑞臣 翟中侠
现有数控机床要实现自动换刀,需要附带自动换刀系统,这种换刀系统自动化程度高、存放刀具多,但价格高昂,需数万至几十万元,且由于结构复杂,维护成本较高。对于加工工件种类单一、需要刀具数量较少且频繁换刀的厂家,使用此种换刀系统成本太高,如不采用,使用人工换刀则费时费力。为此设计了一种带定位和夹紧装置的刀架,再通过数控编程实现取刀和放刀过程,从而实现数控机床的自动换刀。
刀架结构如图1所示,共设置8个刀位。
1. 刀架各部分结构及作用
(1)刀架体:刀架体是整个刀架的主体部分,其结构如图2所示,刀架体的高度与刀具长度相关,各刀位间距则与存放刀具直径相关,刀架体通过紧固件固定在设备工作台T型槽内,刀架体两侧圆孔为吊装孔。
(2)刀架板:刀架板用于刀具的放置以及定位板安装,如图3所示,刀架板通过螺栓固定在刀架体上,并由定位销进行定位,避免刀架板位置移动,刀架板中间设置了基准孔,作为刀架坐标系零点,刀架板两侧半圆孔上下倒角,成V字状,与刀具刀柄处V型槽配合,从而托住刀具。

图1 刀架结构
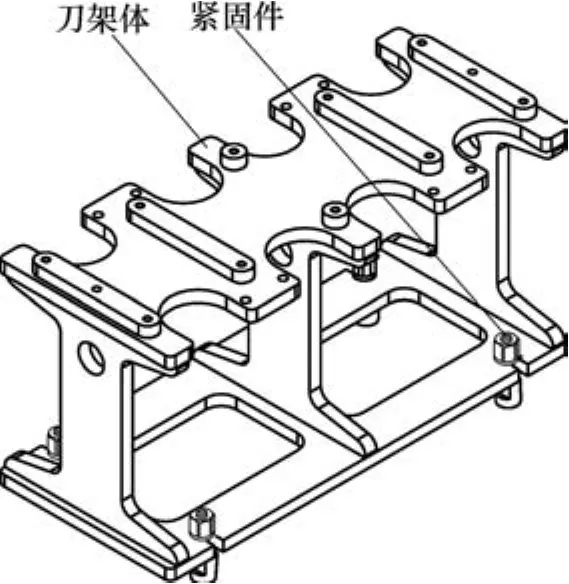
图2 刀架体结构
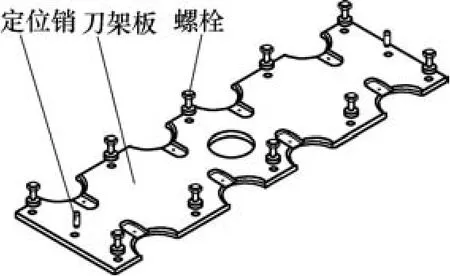
图3 刀架板结构
(3)定位板:定位板用于刀具定位,如图4所示,定位板通过螺钉固定在刀架板的U型槽内。
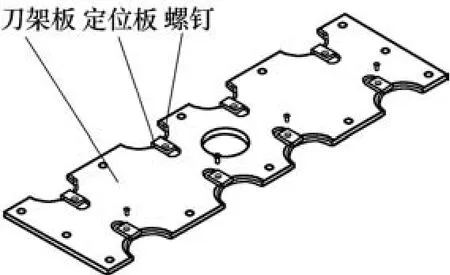
图4 定位板结构
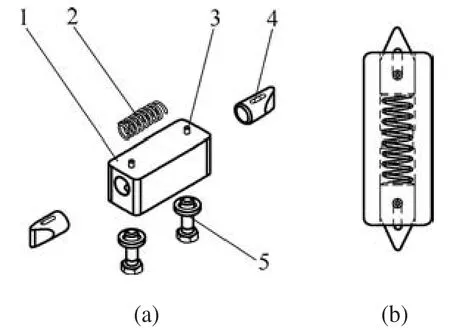
图5 夹紧装置结构
(4)夹紧装置:夹紧装置用于刀具夹紧,如图5a所示,卡座通过螺栓固定在刀架体上,如图5b所示,弹簧、卡紧销安装在卡座孔内,弹簧提供弹力,作用于卡紧销上,当刀具靠近夹紧装置时,卡紧销通过挤压弹簧可以在卡座孔内移动,并顶住刀具,卡紧销上设有键槽,通过螺钉对卡紧销进行限位和导向,避免卡紧销掉出或转动。……
登录APP查看全文
