异形防护螺母车加工方法改进
2018-04-28山东创能机械科技有限公司滨州256510霍兴胜
金属加工(冷加工) 2018年4期
■ 山东创能机械科技有限公司 (滨州 256510) 霍兴胜
1. 零件结构
防护螺母是我公司桥式锯机丝杠部件中的一个零件,材料为HT200。其外形及尺寸如图1所示,由于该机的产销量大,所以零件加工工序多为中小批量加工。
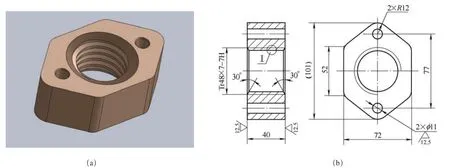
图1
2. 加工难点
以往对于此件上的Tr48×7-7H梯形内螺纹,一般是在普通卧式车床上采用四爪单动卡盘装夹加工。加工前毛坯要逐个找正,费工费时。7mm的螺距,使内螺纹在车削时刀具相对工件运动速度较快,而且需要频繁进退车刀,所以使加工过程变得紧张、繁琐。稍有不慎还易进错刀,甚至会发生“撞车”现象,损坏刀具或者使工件报废,因而对操作者的技术水平有相当高的要求。此外,钻底孔(φ40mm)过程劳动强度较大,操作者易疲劳,因此对加工效率的提高带来一定困难。
3. 工艺改进
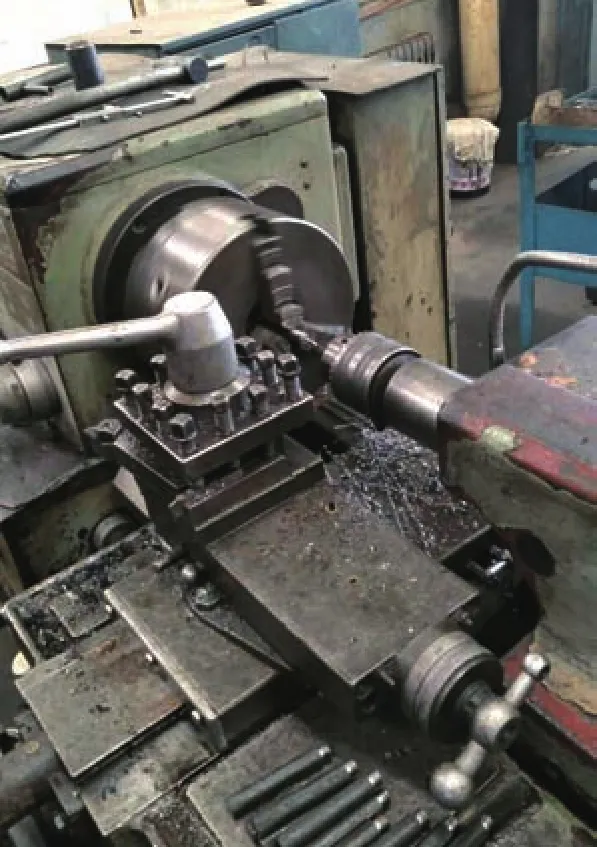
针对上述问题,笔者在实际加工中利用德州产CKD6140经济型数控车床,发挥数控加工的优势,配合自制工装进行车削,实现了加工过程的自动化,取得了理想的效果,具体改进方式如下:
(1)用加垫块的方法使用三爪自定心卡盘替代四爪单动卡盘装夹,简化了找正过程,节约了装夹时间。垫片厚度的计算方法可用CAD绘图法,测量出理论数值后,再在实际装夹中进行验证调整。需要注意的是未加垫片的两爪,夹紧位置应处于工件毛坯棱边边线的中点位置(见图2)。采用目测法校对装夹后,钻孔位置误差一般能控制在1mm左右。
(2)钻头磨成“群钻”样式,可大大缩小走刀路线长度,节约钻削加工时间。……
登录APP查看全文
