滚压工艺在哥林柱加工中的应用
2018-04-28宁波海天塑机集团有限公司浙江315821吴利明
金属加工(冷加工) 2018年4期
■ 宁波海天塑机集团有限公司 (浙江 315821) 吴利明 阮 凯
哥林柱是注塑机中非常重要的零件,其作用就是平衡模板滑动、承受锁模带来的张力。虽其外形较为简单,但要求有较高的加工精度和表面质量。注塑机哥林柱断裂的主要原因有:疲劳破坏、过载拉断和复合应变所导致的拉断等。研究表明,提高螺纹部位、退刀槽及卸荷槽部位的表面质量,对提高哥林柱的抗疲劳、抗复合应变能力有着重要的意义,可以大大减少哥林柱的意外断裂。哥林柱的退刀槽、卸荷槽部位加工要求较高,要求表面粗糙度值Ra=0.4~0.8μm。
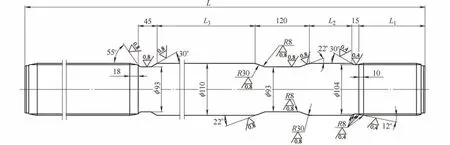
图1 哥林柱图样主要尺寸
1. 加工工艺选择
图1所示为哥林柱图样主要尺寸。退刀槽、卸荷槽加工工艺为:毛坯粗车后调质,再上CNC车床按NC程序进行半精车、精车至表面粗糙度值Ra=1.0~1.6μm。因加工部位外形比较特殊,一般普通外圆磨床无法进行磨削。如采用CNC外圆磨势必增加设备成本,且效率不高;如采用传统抛光工艺会造成工作环境差、劳动强度高,且效率低。为了满足图样要求,降低加工成本,特设计了专用滚轮滚压工具,在数控平台上采用表面冷滚压加工工艺。
2. 滚轮滚压工作原理
滚轮滚压加工是一种无切屑压力光整加工。通过带滚轮的滚压工具向工件表面施加一定压力,在常温下使工件表层金属产生塑性流动,使工件表面的微观不平度辗平,从而达到改变表层结构、机械特性等目的。因此这种方法可同时达到光整加工及强化两种目的。
3. 滚压头工装
滚轮滚压工具也叫滚压头。……
登录APP查看全文
