轧辊修复方法的研究
2018-03-13张本彤
现代制造技术与装备 2018年1期
张本彤 袁 维
(湖北新冶钢,黄石 435000)
1 概述
轧辊是轧钢生产线上的主要消耗件,吨价在万元以上,一旦报废,将造成社会能源和资源的巨大浪费。所以,如何修复失效轧辊、延长轧辊的使用寿命,是社会和企业面临的重大问题。以φ760mm高镍铬钼无限冷硬球墨合金铸铁轧辊为例,该轧辊重3500kg,由于轧辊本身因素(如轧辊内部质量不均匀、含有夹杂物或辊内晶粒错位等)影响外,轧辊复杂的受力环境、长时间的应力作用,会使轧辊轴表面产生疲劳,时常造成轴承烧损。如果处理不及时,轧辊就会出现轴承内套和轧辊辊颈发生转动磨损,造成辊颈变细,无法与轴承内套配合,最终导致轧辊无法使用。因此,根据轧辊的使用情况和磨损的不同程度,采取高分子合金修补剂修复法和热装镶套法两种不同方法修复轧辊。现对两种方法作简要说明,轧辊的基本结构及失效部位则如图1所示。
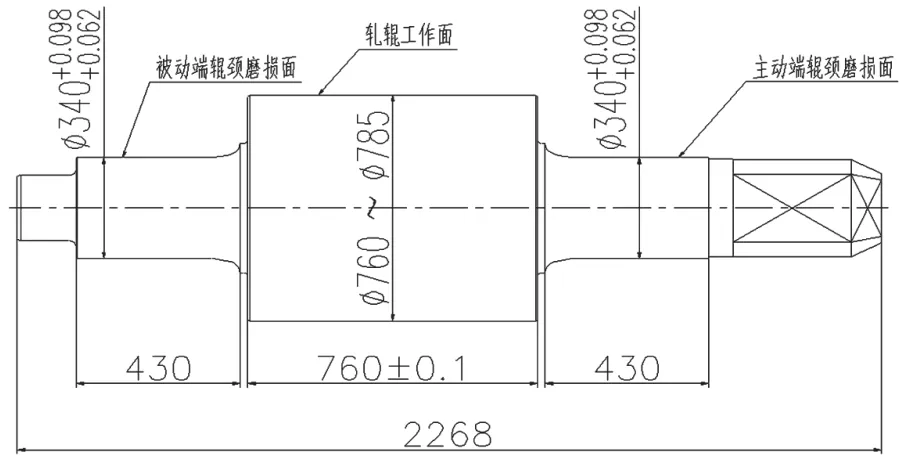
图1 轧辊基本结构及失效部位
2 轧辊修复方案
镶套法。对于磨损量≥10mm且受力相对较小的被动端,采取热装镶套法进行修复。为保证修复后轧辊的表面尺寸,制定修复工艺流程如下:轴套内径加工到位,外径粗加工留10mm余量→轧辊辊颈加工到位→热装镶套→再上车床加工外表面到要求的尺寸。
钢套材料的选择。根据轧辊的使用情况和受力分析,钢套材质选用45#钢。
2.1 过盈量的计算
下面以结合面直径φ310为例,根据GB/T 5371-2004《极限与配合 过盈配合的计算与选用》中的公式进行计算。
一体式湿电采用间歇式喷淋技术,二者能够直接通过电场阳极管和阴极线来进行喷淋清洗处理,覆盖率几乎可以直接达到200%。……
登录APP查看全文