汽轮机叶片焊接工艺研究
2017-09-08王威彪
黑龙江科学 2017年14期
刘 博,王威彪
(哈尔滨电气股份有限公司,哈尔滨 150028)
汽轮机叶片焊接工艺研究
刘 博,王威彪
(哈尔滨电气股份有限公司,哈尔滨 150028)
结合个人实践工作经验与相关参考文献,以N100-90/535型产品为例,对汽轮机叶片发生断裂的原因进行剖析发现,造成汽轮机末级叶片断裂的重要原因就是应力腐蚀问题。制定相应焊接工艺,以期对汽轮机叶片实施及时的修复,提高经济效益。
汽轮机叶片;断裂;焊接工艺
1 研究资料
结合相关参考文献,以哈尔滨汽轮机厂生产的N100-90/535型产品为例进行阐述,其主要参数如表1所示。
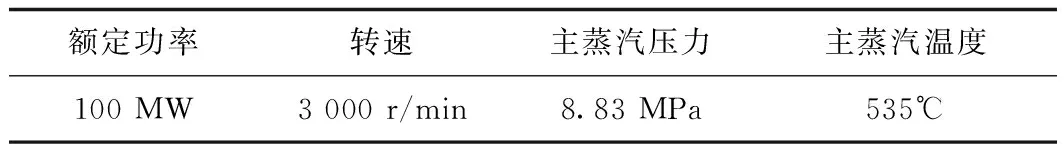
表1 基本参数
已知该汽轮机的末级叶片在1998-04断裂了一片,其断裂的叶片工作长度为665 mm,宽度为80~100 mm。叶片沿着进汽边自上而下钎焊了8块硬质合金,以此为基础对气流冲刷进行抵抗,其中硬质合金中的倒数第一块与倒数第二块恰恰与叶片断裂位置相对应。
2 汽轮机叶片断裂原因
2.1 断口宏观形貌分析
图1是断口的宏观形貌,通过对其研究分析可以看到断口表面已经呈现出了暗红色,且已经被氧化锈蚀,进汽侧是断裂发生的起始区域,并以此为基础横向拓展,断裂的扩展区域颗粒较为细小、平整,且具有脆性断口特征。
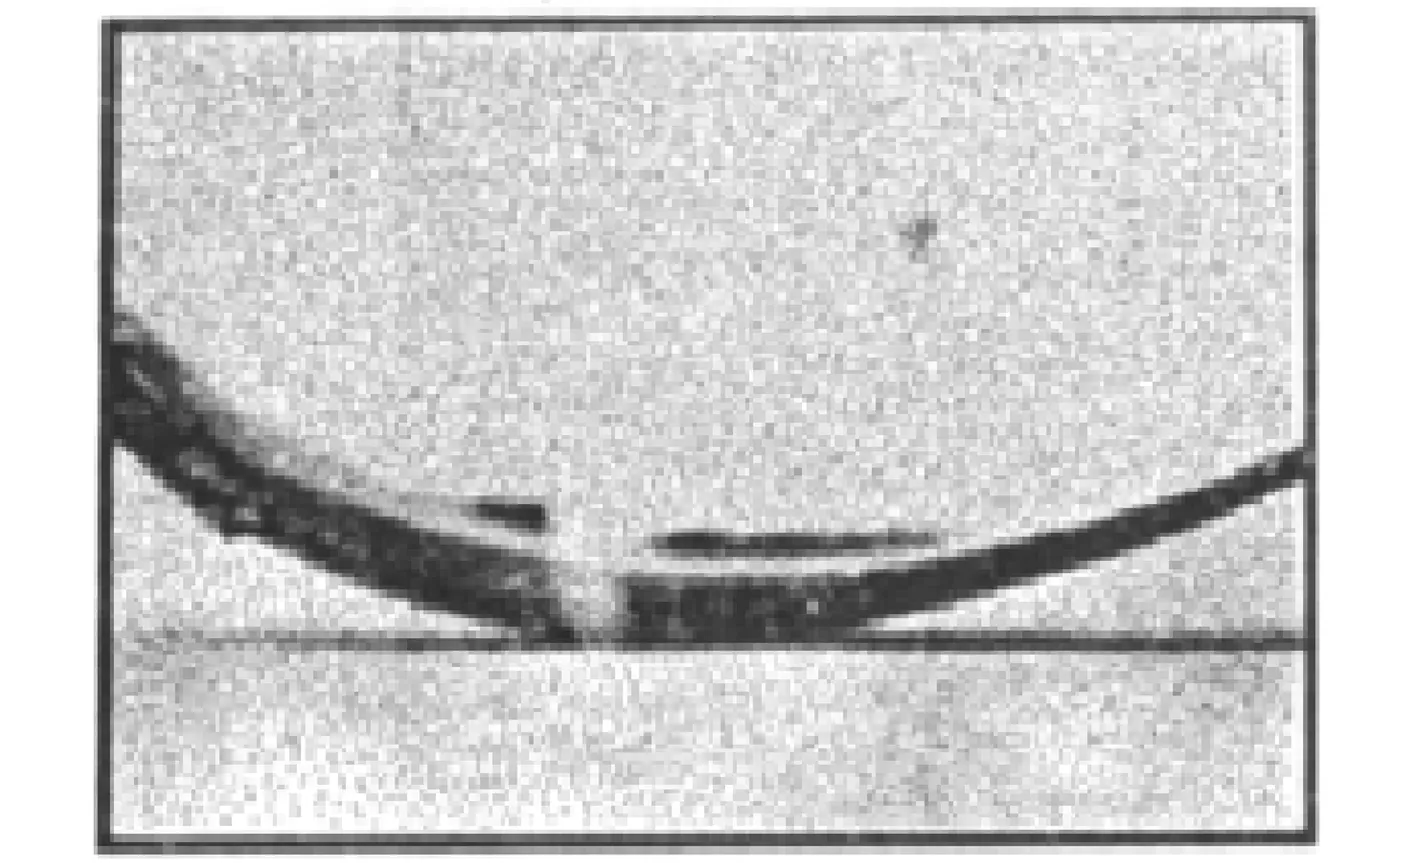
图1 断口的宏观形貌Fig.1 The macroscopic morphology of the fracture
2.2 断口微观形貌分析
如若将断口试样放入到S360扫描电镜的试验舱内进行观察则可以发现,钎焊材料与母材之间存有焊接裂纹,此处就是断裂区域。断口的表面有导体性较差的覆盖物存在,使用WDX-3PC型波谱仪进行分析则可以发现,覆盖物之中含有氧,且覆盖层较厚,上面有龟裂,具备着应力腐蚀的典型特征。……
登录APP查看全文