折线分模的薄精锻件的切边校正复合模具设计
2017-08-11敖坤王志录张元东江西景航航空锻铸有限公司王少阳成都飞机工业集团有限责任公司
锻造与冲压 2017年15期
文/敖坤,王志录,张元东·江西景航航空锻铸有限公司王少阳·成都飞机工业(集团)有限责任公司
折线分模的薄精锻件的切边校正复合模具设计
文/敖坤,王志录,张元东·江西景航航空锻铸有限公司王少阳·成都飞机工业(集团)有限责任公司
现代航空发动机的高压气机叶片及组件多数采用TC8M-1钛合金材料制造,部分小型结构件因体积小巧,难以数控机加,在锻件生产中对形状和尺寸都有较高的要求,图1为我公司承制某型发动机锻件。
该锻件两端圆柱体尺寸为φ11.5mm,中间连皮结构厚度仅为1.6mm,截面积变化较大,并且采用折线分模结构。传统的锻造生产该锻件的工序是:材料复验→下料→预锻→终锻→机加毛边→热处理→温校→理化检测;在模锻锤或锻压机上通过预锻及终锻锻打成形,在铣床上机加去除毛边经热处理后,此时锻件翘曲1~2mm,再通过温校工序保证锻件的形位尺寸及精度要求。
这种传统工艺工序的不足之处是:
⑴终锻后传统切边模具设计无法满足锻件切边质量。该锻件中间连接的连皮尺寸为厚度薄,精度高,在出模过程中不仅容易产生翘曲,尺寸也不易控制,出现超差缺陷。如若终锻后使用普通的切边方式,因锻件本身带有翘曲,切边时无法平稳放置在切边刃口上,切边过程中冲头对锻件的切边力因过大及不均匀会导致折线位置发生严重的变形,使得普通切边锻件折线位置尺寸完全得不到保证。
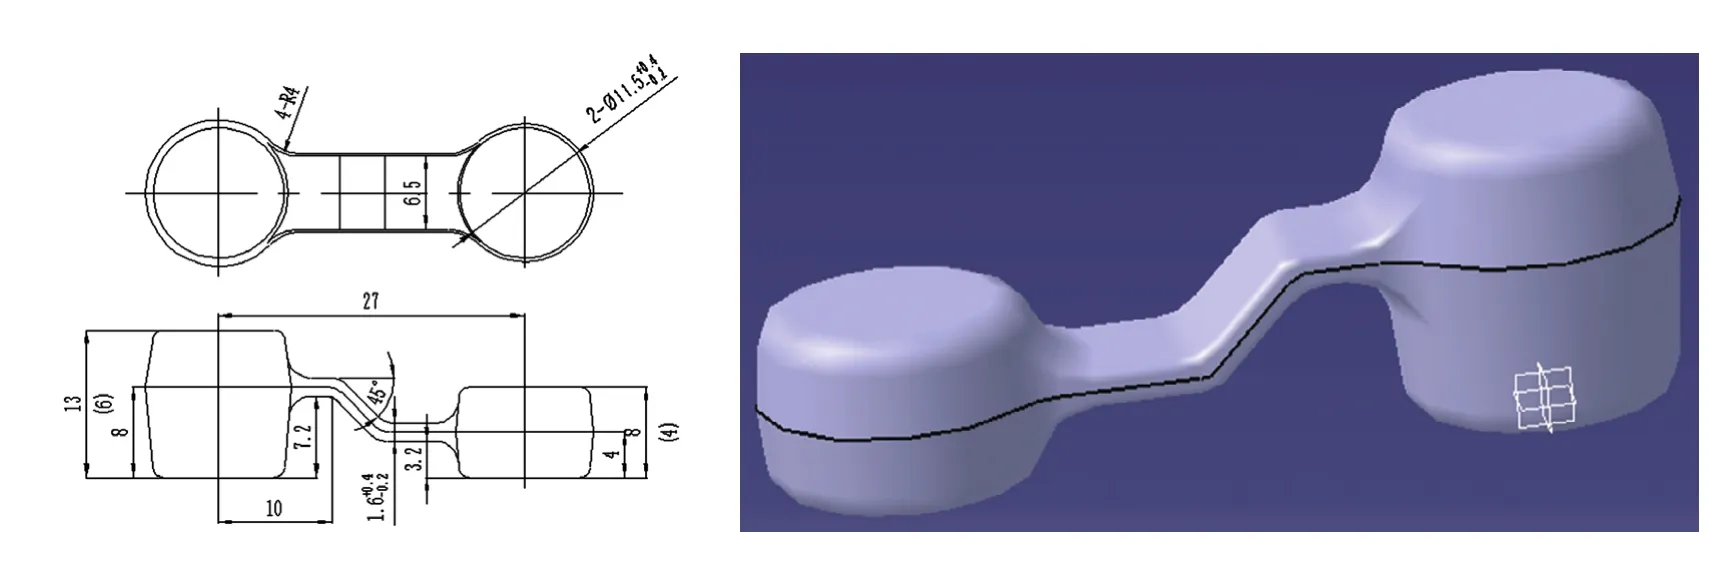
图1 锻件尺寸及三维外形
⑵机加去除毛边困难大。……
登录APP查看全文
