全钢载重子午线轮胎胎面挤出生产线稳定性的改进
2017-07-22胡大成
轮胎工业 2017年5期
关键词:测量
胡大成
(银川佳通轮胎有限公司,宁夏 银川 750011)
国内全钢载重子午线轮胎生产线基本都建设于2000年前后,多数挤出生产线运行了十几年,部分已到了更新换代的时期,对于原有的旧设备,更多的是采用技术升级或者工艺改进来继续满足品质提升的要求。我公司全钢载重子午线轮胎胎面挤出生产线稳定性的改进措施简介如下。
1 开炼机供胶改为挤出机供胶
目前胎面挤出设备供胶通常有两种形式:
(1)开炼机供胶,通过破胶、细炼供胶;
(2)挤出机供胶。
早期的挤出生产线多数采用第1种方式,但相比对第2种方式,挤出质量及长度稳定性稍差。
由于粗炼车混炼时,每车料滞留时间不同,割胶次数不同,从而混炼不一致,且给细炼车供胶不连续,细炼车积胶量不稳定,因此生产的胎面尺寸、质量波动大。
改进方法:挤出生产线新增一台Φ250×14D销钉冷喂料挤出机(沈阳北泰橡胶机械有限公司产品)取代两台Φ660开炼机给挤出机供胶。改进后对生产过程及半成品质量进行监控及验证。
(1)排胶温度测量:生产过程中对排胶温度进行测量,结果如表1所示。
从表1可以看出,两种方式各段温度显示全部符合过程特性要求,但采用挤出机供胶的各段排胶温度比开炼机供胶普遍低2~3 ℃。
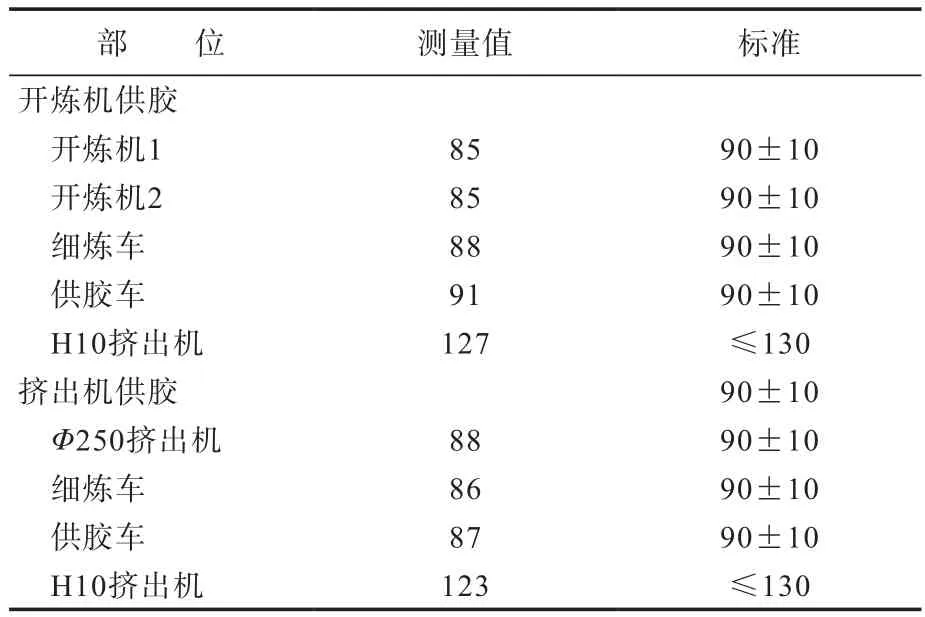
表1 挤出过程温度测量结果 ℃
(2)记录电流波动(每10 s记录1次):挤出机螺杆电流的稳定性决定了螺杆吃胶量的均匀稳定性,直接影响挤出量的变化,进而影响米秤及终端秤的称量稳定性,即胎面尺寸和质量的稳定性。……
登录APP查看全文