厚大断面球铁轴承盖质量提升
2016-11-17毕海香于建忠杨恒远耿建华刘继波
铸造设备与工艺 2016年4期
关键词:工艺
毕海香,于建忠,杨恒远,耿建华,刘继波
(潍柴重机股份有限公司滨海铸造厂,山东潍坊261001)
厚大断面球铁轴承盖质量提升
毕海香,于建忠,杨恒远,耿建华,刘继波
(潍柴重机股份有限公司滨海铸造厂,山东潍坊261001)
球墨铸铁轴承盖在试生产过程中废品率较高,缩松、夹渣类缺陷尤为突出。针对这些铸造缺陷进行了原因分析并提出了解决措施。经过生产验证,缩松、夹渣等铸造缺陷得到有效控制,铸件质量显著提高。
球墨铸铁;轴承盖;缩松;夹渣
轴承盖是发动机上的重要部件,需要承受较大的交变冲击载荷,对其质量要求很严格,尤其是与机体结合面不允许有任何缺陷。该轴承盖结构壁厚不均匀,厚大部位130 mm,中间最薄壁厚35 mm,三维毛坯图见图1.材质QT400-15,属于典型的厚大断面球铁类铸件,铸造难度较大,废品率一直居高不下。
1 原工艺方案
根据车间现有条件,采用碱性酚醛树脂砂工艺造型,一箱2件,水平浇注,中间分型,横浇道上安放过滤网。采取上下厚大部位全部冷铁的工艺,工艺方案详见图2.
为满足轴承盖的性能要求,铸件化学成分目标见表1,使用电炉熔炼,出铁温度1 450℃~1 480℃,浇注温度1 330℃~1340℃.为避免残余应力,减少组织内珠光体含量,从而获得良好的韧性,浇注完成后型内冷却时间不小于48 h.
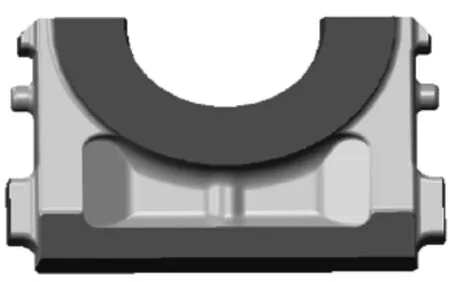
图1 轴承盖三维毛坯图
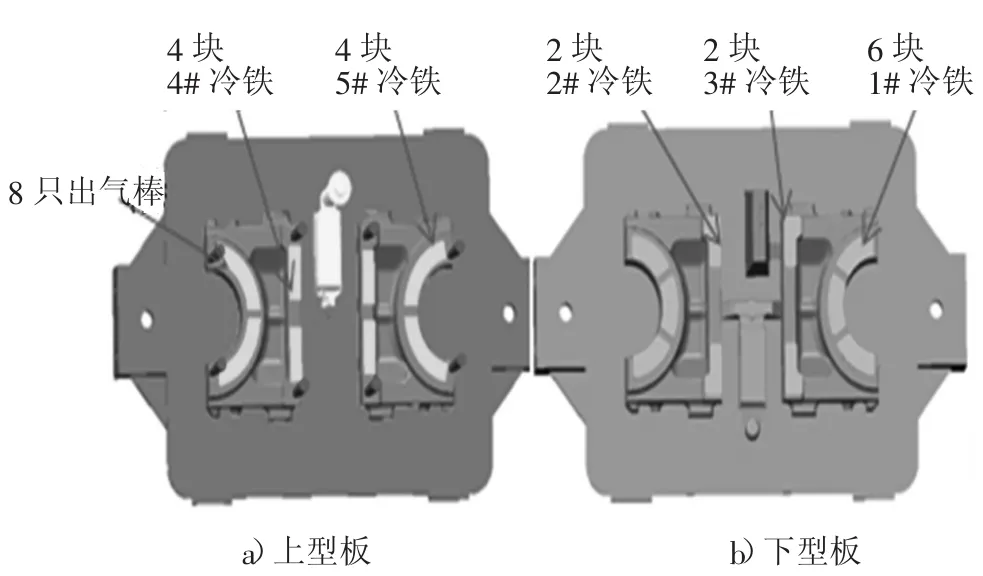
图2 原工艺方案
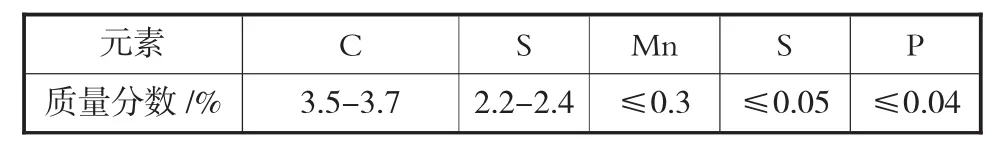
表1 铸件化学成分
按照此工艺方案生产5箱。铸件加工后,表面无缩松,但在贯穿螺栓孔附近、侧壁等部位有零星的夹渣,夹渣缺陷见图3。超声波检测显示铸件内部存在缺陷,解剖后发现心部有缩松缺陷,如图4所示。……
登录APP查看全文
