接触片多工位级进模设计
2016-10-13俞蓓
新乡学院学报 2016年9期
关键词:设计
俞蓓
(安徽机电职业技术学院机械工程系,安徽芜湖241002)
接触片多工位级进模设计
俞蓓
(安徽机电职业技术学院机械工程系,安徽芜湖241002)
对某家用电器上的接触片进行零件工艺分析,通过冲压工艺方案对比确定采用多工位级进模生产。随后,从零件排样分析、多工位布置情况、模具主要零部件凸凹模结构设计、送料方式确定、卸料装置设计、自动出料设置等方面详细介绍了接触片级进模的设计情况,为此类小零件级进模设计提供了一定的参考价值。
多工位;级进模;排样;设计
选用零件为某家用电器上的接触片,材料为10号钢,料厚为1.5 mm,零件未注公差等级为IT14,生产100万件/年。零件总体尺寸不大,形状较简单,两端不对称,需冲制Ф12及Ф5小孔各1个,零件需进行90°弯曲,材质易弯曲。根据中性层不变原则[1],对零件进行展开尺寸计算,零件图及展开尺寸见图1。

图1 零件图
1 冲压工艺方案对比分析
该零件的冲压主要可以采用单工序模、复合模+弯曲模、多工位级进模等冲压工艺[2],其分析对比见表1。综合考虑零件的生产批量、加工精度要求及生产效率等因素,采用模具结构复杂、模具成本较高的多工位级进模进行生产。
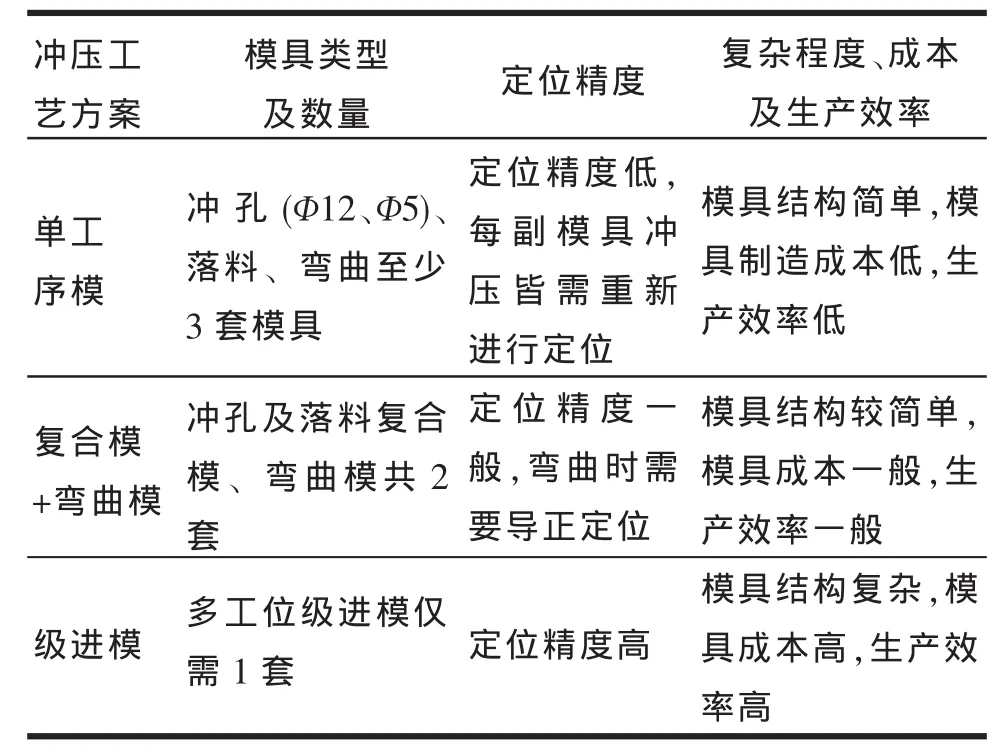
表1 3种工艺的对比
2 零件排样分析
零件形状基本规则、简单,结合材料利用效率,充分考虑到零件冲裁时冲压力及弯曲时侧向力的相互抵消,为减小冲压力,选择双排中的对头双排方式进行冲压,见图2。

图2 零件排样示意图
查相关模具设计资料[3],取得零件的搭边值 a= 1.0 mm,从而确定零件步距s=22 mm,计算得出条料宽度为82.5 mm。……
登录APP查看全文