某型号航空零件后壁接头工艺技术攻关与实施*
2016-08-31陈土军
尹 霞 陈土军 唐 波
(①湖南化工职业技术学院机电工程学院,湖南 株洲 412011;②中航工业南方航空动力分公司,湖南 株洲 412000)
某型号航空零件后壁接头工艺技术攻关与实施*
尹霞①陈土军①唐波②
(①湖南化工职业技术学院机电工程学院,湖南 株洲 412011;②中航工业南方航空动力分公司,湖南 株洲 412000)
航空产品后壁接头零件尺寸超差严重的现象。通过采用改进工装夹具,根据工件实际值进行基准换算等措施,产品加工质量得到保证。
后壁接头;尺寸超差;基准换算;加工质量
1 存在的问题
航空零件后壁接头(图1),它是众多航空零件中外形较小的产品,但是零件尺寸精度和位置精度要求很高。订单投入7批产品。但是实际生产情况是:大多数工件在加工过程中就已经报废了,送进车间检验的工件很少,并且100%的工件需要经过钳工进行返修。又投产144件,在多次返修后,合格率仅为13%,报废率高达87%。这样直接导致企业无法承接后续订单,该图号的加工生产一度停滞。
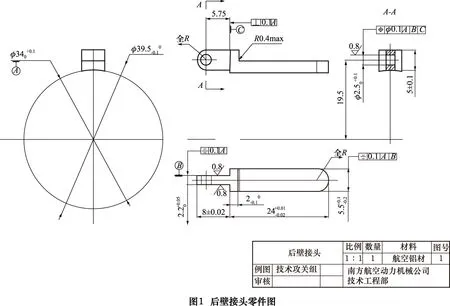
为此成立了攻关小组。课题组通过大量实验,对现场加工的86件进行了调研和数据分析,主要问题集中在以下几个尺寸(如表1):
表1主要问题尺寸
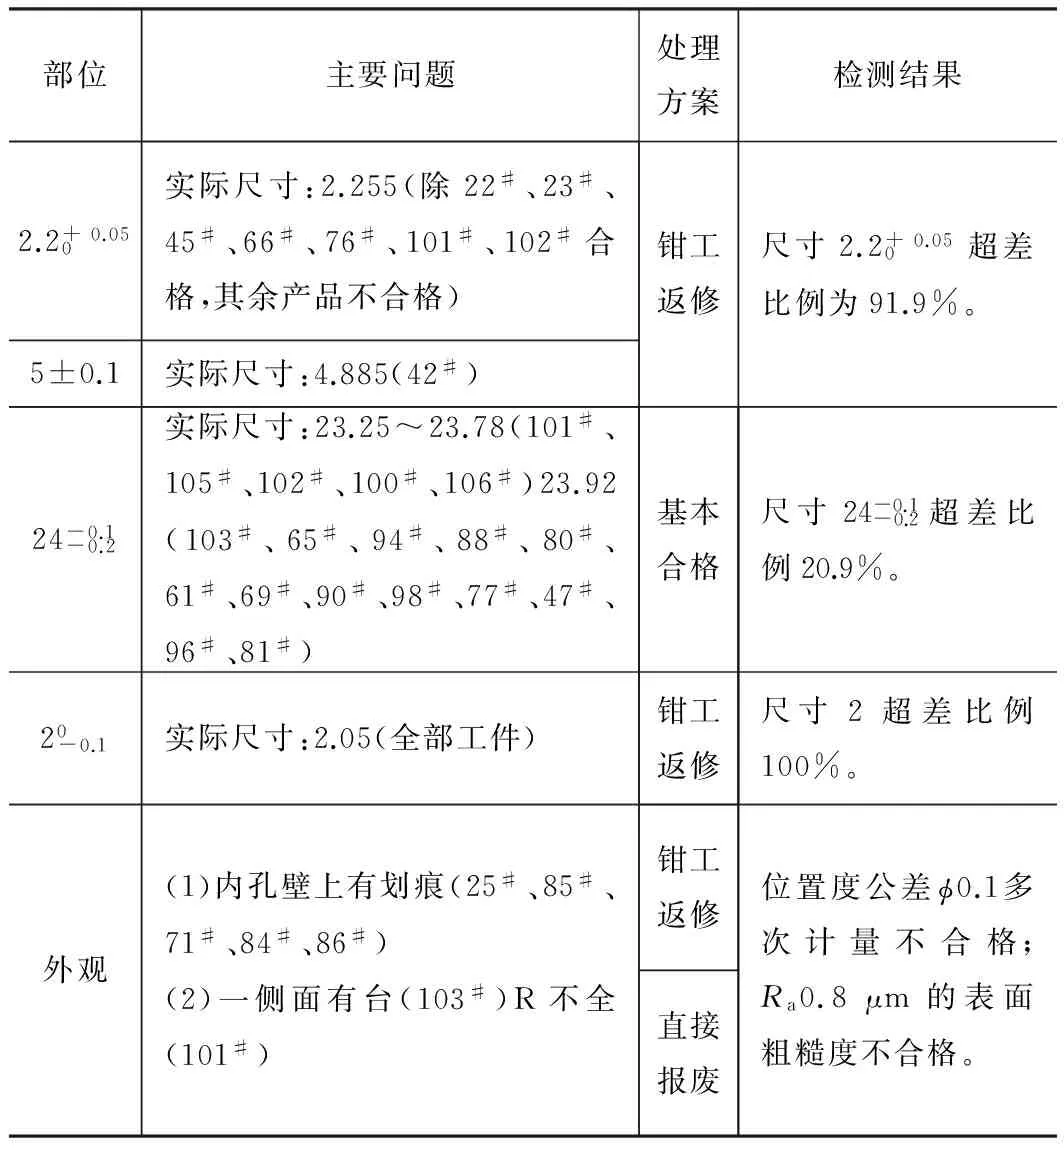
部位主要问题处理方案检测结果2.2+0.050实际尺寸:2.255(除22#、23#、45#、66#、76#、101#、102#合格,其余产品不合格)5±0.1实际尺寸:4.885(42#)钳工返修尺寸2.2+0.050超差比例为91.9%。24-0.1-0.2实际尺寸:23.25~23.78(101#、105#、102#、100#、106#)23.92(103#、65#、94#、88#、80#、61#、69#、90#、98#、77#、47#、96#、81#)20-0.1实际尺寸:2.05(全部工件)基本合格钳工返修尺寸24-0.1-0.2超差比例20.9%。尺寸2超差比例100%。外观(1)内孔壁上有划痕(25#、85#、71#、84#、86#)(2)一侧面有台(103#)R不全(101#)钳工返修直接报废位置度公差ϕ0.1多次计量不合格;Ra0.8μm的表面粗糙度不合格。……