航天用TC4钛合金球形封头成型工艺分析
2016-08-03刘钊张成崔爱斌赵斌
中小企业管理与科技·中旬刊 2016年8期
关键词:成型工艺
刘钊+张成+崔爱斌+赵斌
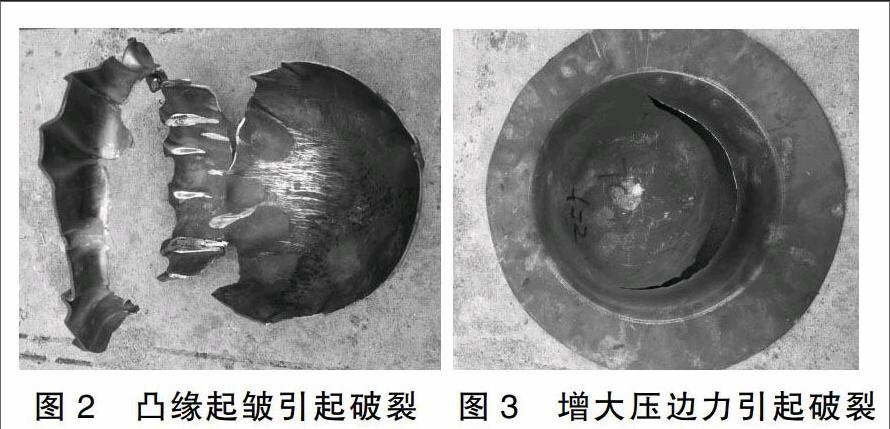
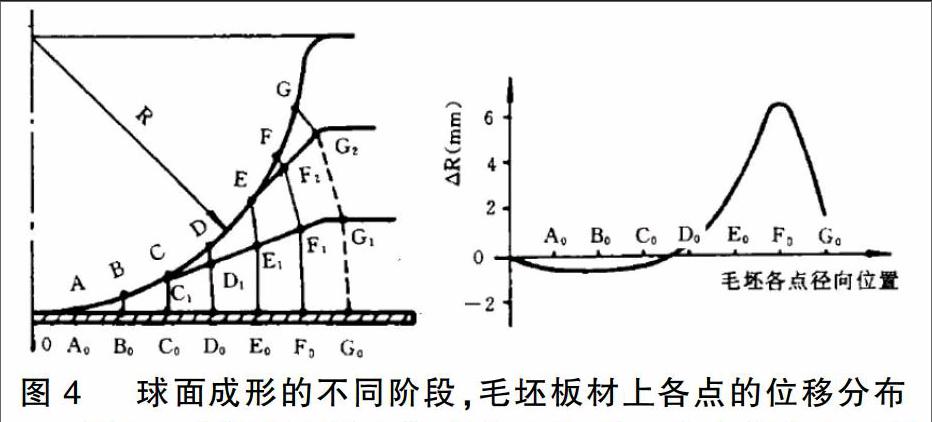
摘 要:本文通过理论分析及试验的方法确定了航天用高精度TC4球形封头的成型工艺,该工艺过程主要包括冲压成型及表面精加工两部分。采用板材成型的方法,制定了特殊的冲压工艺,解决了薄壁球形封头成型过程中起皱及开裂问题,最终通过制定特有的数控车加工工艺对内外壁进行加工,保证了形状尺寸及表面粗糙度。该工艺过程既可满足航天用球形封头重量、尺寸及表面质量的要求,又采用了薄壁板坯成型的方法,大大降低了加工成本。
关键词:TC4钛合金;薄壁球形封头;成型工艺;数控车加工工艺
中图分类号: TG379 文献标识码: A 文章编号: 1673-1069(2016)23-149-2
0 引言
TC4(Ti6Al4V)钛合金以其较高的耐腐蚀性、较高的质量性能因子而被广泛作为航空航天压力容器的制造材料。球形封头是航天压力容器中的主要承压部件,其加工精度要求较高,主要集中在壁厚均匀性及重量控制方面。为了达到航天用TC4球形封头的要求。本文主要从成型及精加工两方面进行分析,采用了特有的板材冲压成型方法,及数控加工内外表面,确保了壁厚均匀性及重量要求。
1 TC4球形封头冲压成型过程
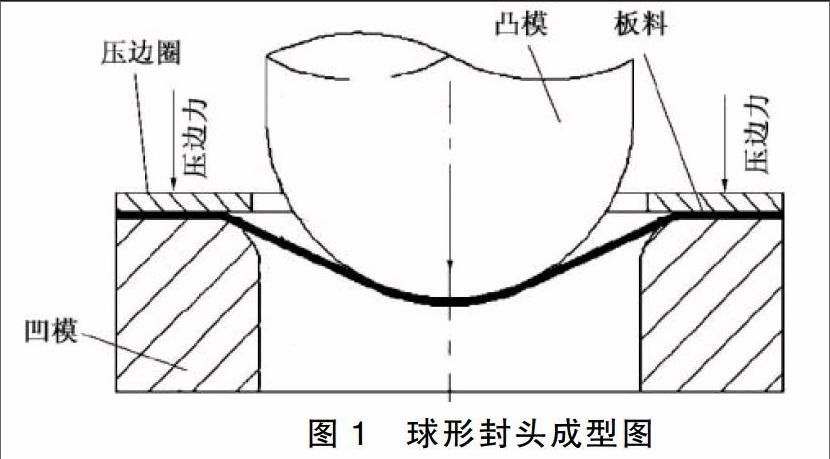
薄壁半球形零件属于典型的冲压件,在配套模具的作用下,由平面板料经过塑性变形而成,成型过程中主要问题表现为起皱和破裂两个方面。成型过程如图1所示,通过凸模的下压过程,对板料施加压力,在凹模的约束下,最终形成半球形封头。
1.1 TC4球形封头冲压成型缺陷分析
登录APP查看全文