胶管外胶层挤出机头的优化设计
2016-07-27吕晓东钟佩思吝伟伟马诗乐
橡胶工业 2016年8期
吕晓东,钟佩思,吝伟伟,葛 旋,马诗乐
(山东科技大学 先进制造技术研究中心,山东 青岛 266590)
在胶管生产中,为了增强胶管的耐压性能,大部分胶管内部都设有增强层。胶管按增强层材质可分为钢丝编织(缠绕)胶管、纤维编织(缠绕)胶管和夹布胶管,其结构通常由耐液体的合成橡胶内胶层、中胶层、钢丝编织增强层和耐天候性能优良的合成橡胶外胶层组成。在胶管的生产过程中,由于增强层的存在,需要进行多次挤出,即内胶层、编织或缠绕增强层、涂胶、外胶层挤出依次完成。外胶层挤出时,由于没有硬质芯模作为内部支撑,而是由半成品胶管作为内支撑,侧向供料时很容易使内部胶料供料压力分布不均匀,导致外胶层的厚度不均匀。机头是外胶层挤出设备中的核心装置,其结构决定着外胶层的质量[1]。
为了解决胶管外胶层厚度分布不均匀的问题,本工作对外胶层挤出机头进行优化设计。
1 挤出机头的优化设计
所设计的外胶层挤出机头主要由后盖、口模过渡部分、口模夹具、口模和加热圈5个部分组成,其结构如图1所示。
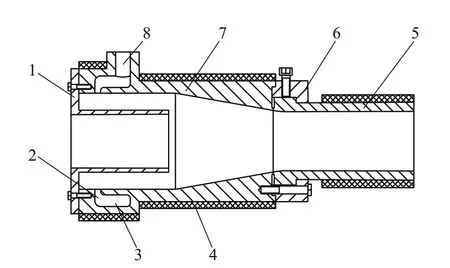
图1 改造后挤出机头结构示意
后盖上设有内衬,其内径略大于带有增强层的半成品胶管的外径。内衬的作用为阻止胶料从挤出机头的后端溢出,防止胶料压力分布最不均匀的部分直接作用在半成品的胶管上,起到一定的压力缓解作用。此外,内衬还可以起到固定半成品胶管的作用,使其最大程度地位于口模的中心位置。……
登录APP查看全文