P70型通用棚车内衬组装工艺控制
2016-03-09曾德凉贾罗云
轨道交通装备与技术 2016年3期
关键词:工艺
曾德凉 贾罗云 郭 唯 李 勇
(中车眉山车辆有限公司 四川 眉山 620032)
1 问题的提出
随着铁路货运改革的不断深化,“白货”运量增长将成为拉动铁路货运的新引擎。2014年,为适应“白货”运输需求,中车眉山车辆有限公司对作为重要载体的P70型通用棚车,在内衬板的材料及内衬组装要求等方面都进行了重大调整,如内衬板的材质由竹压板改为纤维增强塑料板,紧固方式由螺栓连接改为拉铆紧固。
内衬板的拼接和紧固方式的变化与调整,造成内装后出现了以下质量问题:(1)内衬板孔与座板孔错位;(2)拉铆钉假铆;(3)角压条局部间隙超差;(4)内衬板与木地板间隙超差等。
2 工艺分析
针对上述质量问题,从内装修用内衬板的加工,端墙、侧墙座板的组对以及铆接工艺等方面进行工艺分析,查找原因。
(1)根据2014年P70型棚车的产品技术要求,车内端墙、侧墙的内装用材料由竹压板改为增强塑料板,均为三段拼接成整体,与端墙、侧墙的座板采用铆接方式连接。如果内衬板安装孔加工的定位尺寸或钢结构的座板组对时出现偏差,或者内衬板在组装时调整不到位,都极易使内衬板孔与端墙、侧墙的座板产生错位,甚至出现内装修时压铁盖不住内衬板孔的情况,如图1所示。
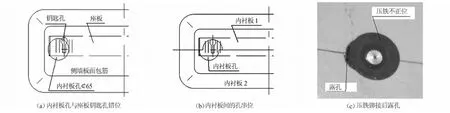
图1 内衬板孔与座板孔错位
(2)所谓拉铆钉假铆是指铆接后,铆钉虽已被拉断,但套环翻边不全,且铆钉拉断面与套环面间凹入深度超过3 mm(见图2)。主要原因为:①套环未完全放入座板的卡槽中,铆接时套环翻边不能扣住座板内侧;……
登录APP查看全文