球头铣刀倒棱刃磨削砂轮轨迹建模
2016-01-19计伟刘献礼李录彬王广越范
哈尔滨理工大学学报 2015年5期
计伟++刘献礼++李录彬++王广越++范梦超
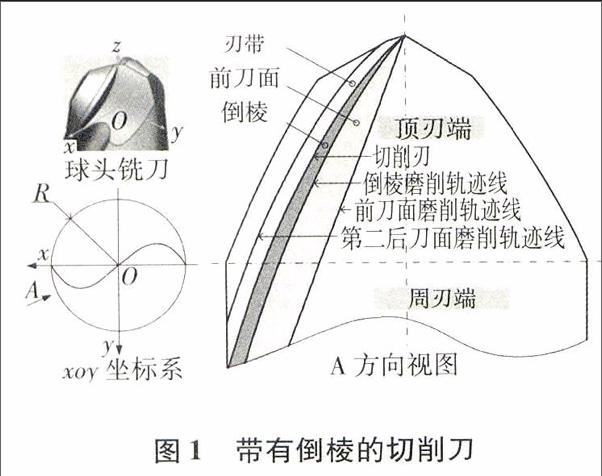
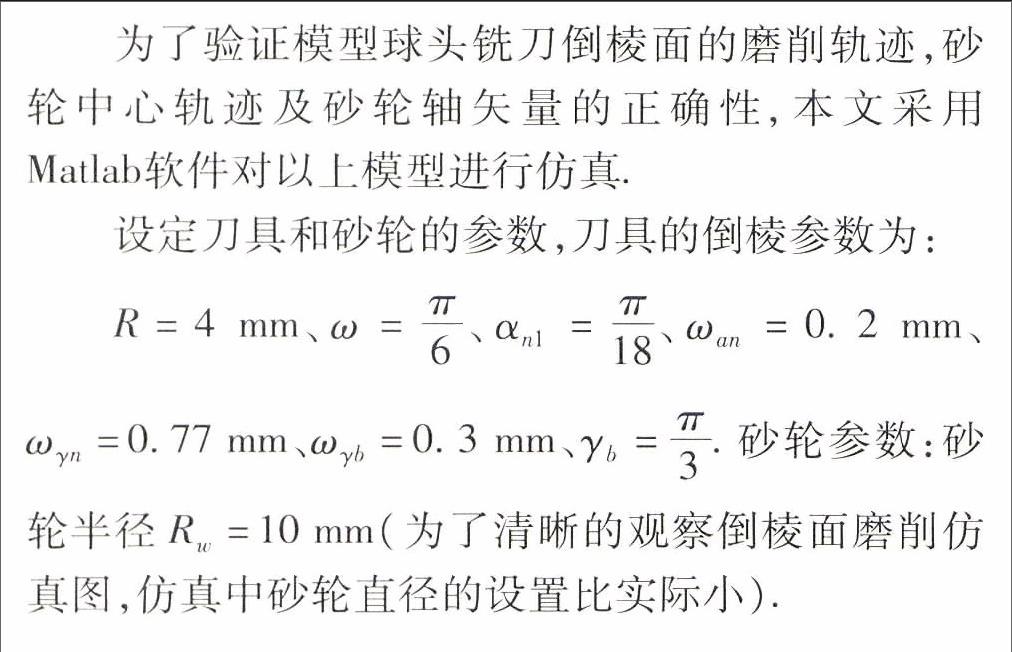
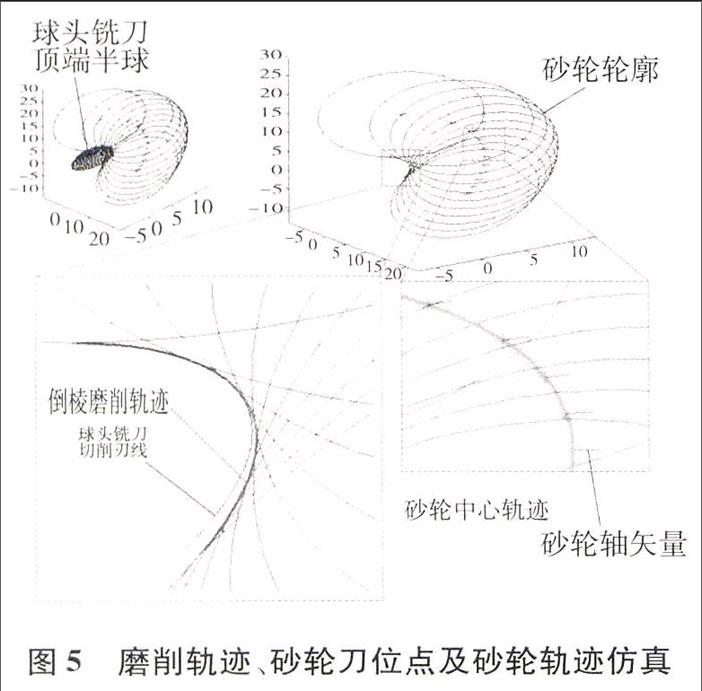
摘要:针对带有倒棱切削刃的球头铣刀的磨制中砂轮轨迹生成问题,首先采用解析几何的方法通过坐标系变换,建立了铣刀顶刃切削刃和倒棱面模型,并通过确定倒棱面方程中长度和角度参数的关系进而得到倒棱面磨削轨迹;然后分析了砂轮与倒棱面的接触关系,选用了平行砂轮,在此基础上建立了磨削球头铣刀倒棱面的砂轮中心轨迹和砂轮轴矢量数学模型;最后通过Matlab软件对磨削倒棱面的磨削轨迹、砂轮中心轨迹和轴矢量进行仿真,并采用Saacke磨床磨制了刀具样件,结果表明所建立的数学模型的正确性.
关键词:倒棱切削刃;球头铣刀;磨削轨迹;砂轮中心;砂轮轴矢量
DOI:10.15938/j.jhust.2015.05.007
中图分类号:TG501
文献标志码:A
文章编号:1007-2683(2015)05-0034-05
0 前言
球头铣刀作为曲面加工刀具被广泛地应用于模具制造、汽车制造及航空航天等领域.汽车覆盖件模具常采用淬硬钢材料,硬度可达到HRC58-63,切削阻力大刀具磨损和破损严重.为了提高模具的性能,部分模具采用镶块式淬硬钢模件拼接后整体铣削加工而成,由于模具淬火表面和镶块硬度差一般超过HRC5-15,且型面加工特征多变,加工过程中引发载荷突变,因此加剧刀具的磨损破损.在加工淬硬钢硬度拼接模具时,普通球头铣刀易出现刀具崩刃和破损,影响模具加工效率.有学者提出采用带有倒棱的球头铣刀可以有效地提高球头铣刀的切削刃强度,目前,使用一般数控工具磨床的……
登录APP查看全文