冰箱门壳成形工艺及模具设计改进分析
2015-10-21孙伟
建筑工程技术与设计 2015年12期
孙伟

【摘 要】冰箱门壳成型工艺对精度及外观都有要求,是一种较为复杂的成型技术,本文在确保工艺质量与力求提高生产效率的双重前提下,设计了一套冰箱门壳成型冲压工艺改进方案,并简要介绍了其中相关模具的结构设计特色。
【关键词】冰箱门壳;一次成型;冲压技术;模具设计;成型模具
冰箱门壳成型工艺是关系到冰箱质量的重要工艺,其模具设计是否合乎标准,结构是否安全可靠,其能否确保冰箱相关零件具有良好的成型质量,都是冰箱门壳质量把握的关键。
一、关于冰箱门壳的零件成型工艺解析
(一)模具工艺制作流程
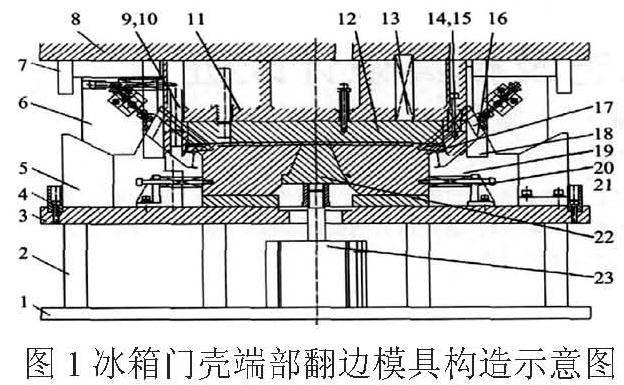
制作冰箱冷藏门门壳需要用到厚度范围在0.6mm~1mm的SPCC彩板,而零件的外形尺寸要因冰箱门的具体尺寸而定,通常情况下它的尺寸设计范围都在920~1050mm x 540~700mm之间,这个区间属于普通型冰箱的合理设计尺寸。虽然冰箱门壳的零件形状较为简单,但是其折弯成型工艺却异常复杂,要让模具在一次冲压过程中就能实现3次折弯工艺。在这3次折弯过程中,模具每一个凹凸模的控制都很有讲究,主要是对其运动关系的精细控制,这也是整个模具设计过程中的难点。通常讲,都会根据零件的形状特性来选择成型工艺,它的工艺具体制定流程为:首先通过U形折弯的方式来进行零件弧形底面的首次成型,首次成型工艺相对后两次要复杂许多,因为首次成型时容易出现起皱等现象,如果不加以控制,在第一次成型结束后就再难以恢复。……
登录APP查看全文
