开卷摆剪在冲压车间的应用
2015-06-21刘华刚北京电子科技职业学院
锻造与冲压 2015年6期
关键词:生产
文/刘华刚·北京电子科技职业学院
开卷摆剪在冲压车间的应用
文/刘华刚·北京电子科技职业学院
随着汽车工业的不断发展和冲压工艺的日益进步,对于材料利用率的提升也越来越重视。材料利用率的提升,可以降低生产成本,减少能源消耗,提升产品的市场竞争力。部分制件由于形状的原因,需要采用梯形料进行生产。梯形料在生产准备过程中可以通过两种方式实现,一种是通过方形料两次剪切切角,得到所需要的梯形料片,一种是通过开卷摆剪模,实现无废料剪切,得到所需要的梯形料片。
两次剪切生产梯形料
以某轿车后地板为例,材料牌号为HC180B+ZE,冲压用规格为梯形料,在先期的生产过程中,冲压车间是先接收到由厂家开卷剪切成的方形料,在冲压车间500t压力机上,由至少4名工人操作,将方形料通过两次切角进行生产,如图1所示。此张板料的重量为9.03kg,剪切后的梯形料重量为7.73kg,剪切所用模具如图2所示。
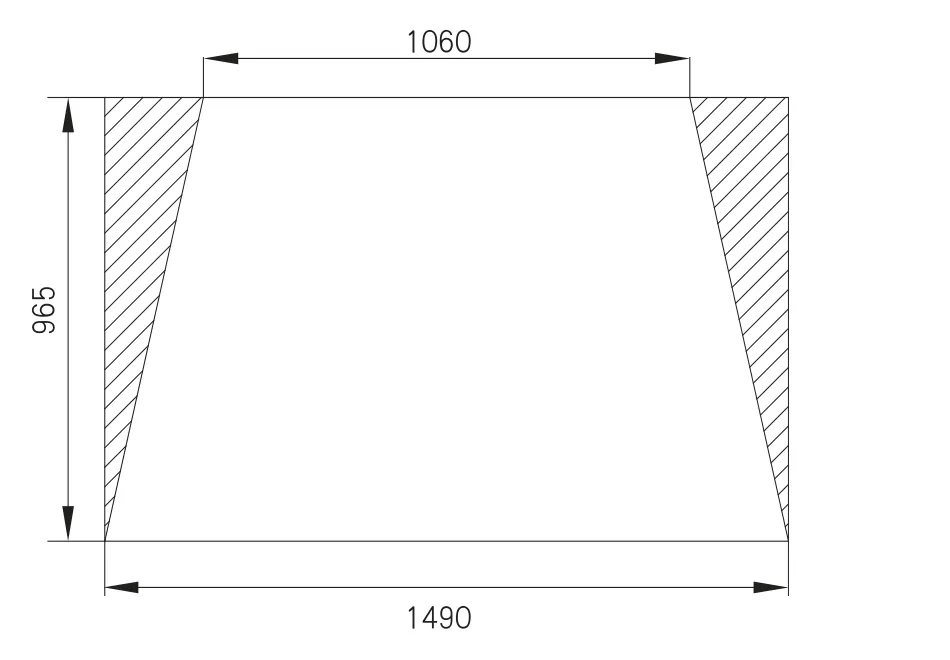
图1 单片剪切示意图
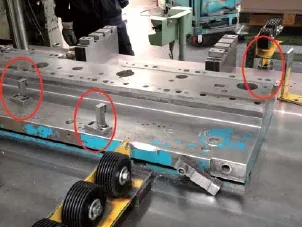
图2 剪切所用模具
图2中标示处为定位块,通过三点定位进行板料加工。生产时需要4个工人进行操作,此种生产方式存在以下缺点:
⑴生产效率低,需要加工人员多,操作较为复杂,一张板料需要进行两次剪切才能得到一张成品料。生产节拍仅保持在6~7次/min,由于需要进行两次剪切,因此单班最多能加工1200件成品。
⑵材料利用率低。此种加工方式材料利用率仅为85.57%,每片料有1.3kg的废料。
⑶采用此种加工方式,码放时为手工堆垛,手工码放易导致料片堆放不整齐,致使在自动线生产时,拆垛分层磁铁不能完全贴合垛料侧面,分层吹气系统不能使板料有效分层。……
登录APP查看全文