20SiMn2MoVE单臂吊环锻件环内裂纹解决措施
2015-06-21马秀英巨力索具股份有限公司
锻造与冲压 2015年3期
关键词:裂纹
文/马秀英·巨力索具股份有限公司
20SiMn2MoVE单臂吊环锻件环内裂纹解决措施
文/马秀英·巨力索具股份有限公司
吊环是石油钻井作业中起降钻柱重要的提升工具,工作瞬间需要承受巨大的拉伸载荷,对产品质里有着严格的标准要求,定型20SiMn2MoVE国标石油单臂吊环产品示意简图如图1所示。产品锻造成形后,经磁粉探伤发现大小头环部内表面出现了异常横向裂纹,为了查明原因,找出解决措施,对出现裂纹吊环的宏观形态、金相组织、化学成分等进行了分析。
吊环裂纹原因分析
宏观分析
吊环锻造成形后磁粉探伤时发现环部内表面有数里不等的裂纹,裂纹沿材料表面横向分布,对失效件解剖后发现裂纹沿与轴向呈45°方向延伸,裂纹深度10~15mm,失效样件环部裂纹外观如图2、3所示。失效样件的化学成分和标准要求对比结果见表1。
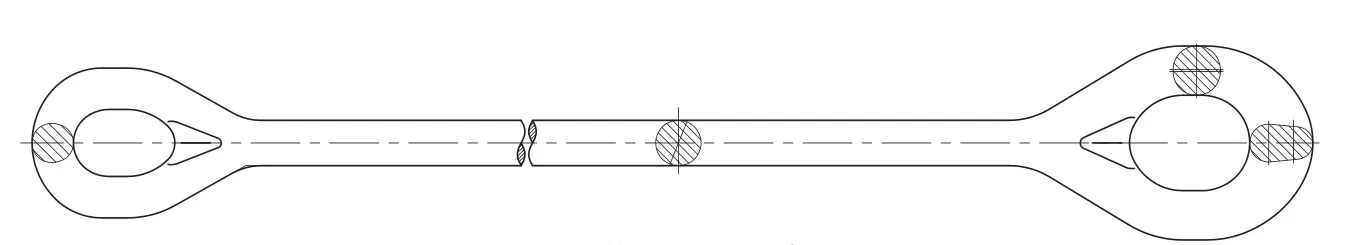
图1 单臂吊环示意图
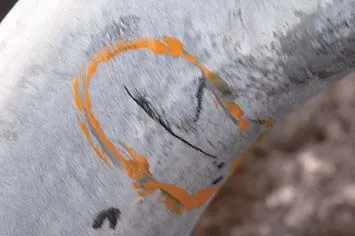
图2 裂纹宏观形貌
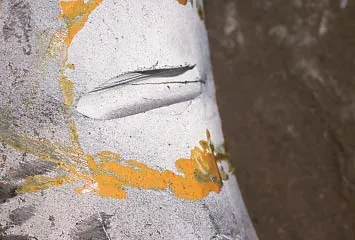
图3 表面局部打磨清除后剩余裂纹宏观形貌
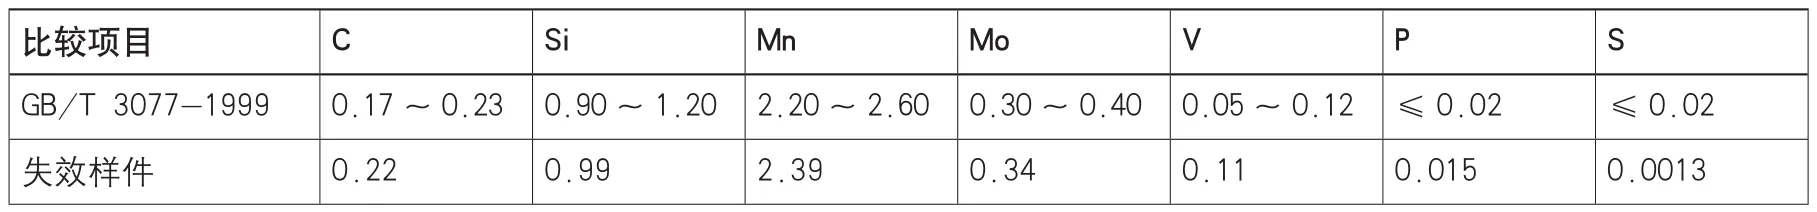
表1 失效样件的化学成分和标准要求的对比结果 (ω,%)
金相分析
从裂纹样件上取纵向试样进行金相分析,其基体组织为珠光体与贝氏体的混合组织,晶粒较粗大呈过热状态(图4a),裂纹两侧有较严重脱碳现象,周围遍布氧化物颗粒及黑色网络(图4b),裂纹尾端呈小圆角(图4c、d)。
分析与讨论
吊环在环部模锻成形过程中,需要一火顶锻拍扁模锻环部雏形,二火模锻环部、切边冲孔成形。实际生产中因设备能力问题环部采取一火顶锻拍扁模锻出环部雏形后空冷,然后冷态气割出内孔,再二火模锻切边成形。……
登录APP查看全文