铝合金零件翻边拉深复合成形工艺研究
2015-06-21韩来福房文丽郭秀江内蒙古一机集团特种技术装备有限公司
锻造与冲压 2015年12期
关键词:变形
文/韩来福,房文丽,郭秀江·内蒙古一机集团特种技术装备有限公司
铝合金零件翻边拉深复合成形工艺研究
文/韩来福,房文丽,郭秀江·内蒙古一机集团特种技术装备有限公司

韩来福,高级工程师,主要从事冲压技术工作。主持完成的《车辆典型冲压件成形技术研究》项目获得一机集团公司科技进步二等奖,拥有8项专利,主管及参与的项目曾多次获得过省部级科技进步奖、优秀成果奖。
冲压成形工艺中,内凹形翻边与拉深复合成形,是属于复杂曲面形状的拉延成形。例如某零件材料为铝板5A02-O,厚度为1.5mm,在试制生产时,不合格品率一直很高,废品率高达50%,主要问题是零件在成形时易产生起皱与拉裂,如图1所示。
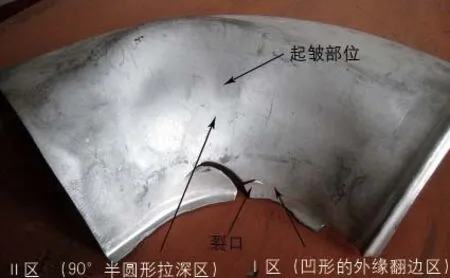
图1 产生起皱、裂口的零件
起皱与裂纹产生的原因及分析
材料对成形零件质量的影响
表1所示为包含5A02-O在内的三种材料的力学性能对比分析。从中可以看出,铝合金3A21-Y1的成形塑性是最好的,但是强度较低,不符合设计的强度指标要求;而铝合金5A06-O成形塑性是最差的,但其强度指标是最高的;铝合金5A02-O的性能是处于前两种材料之间的。在冲压批量生产中发现,以上三种材料,在不增加热处理工序的情况下,材料5A02-O、5A06-O,产生裂纹裂口不能正常生产(图1),而用材料3A21-Y1则能够成形出合格零件。
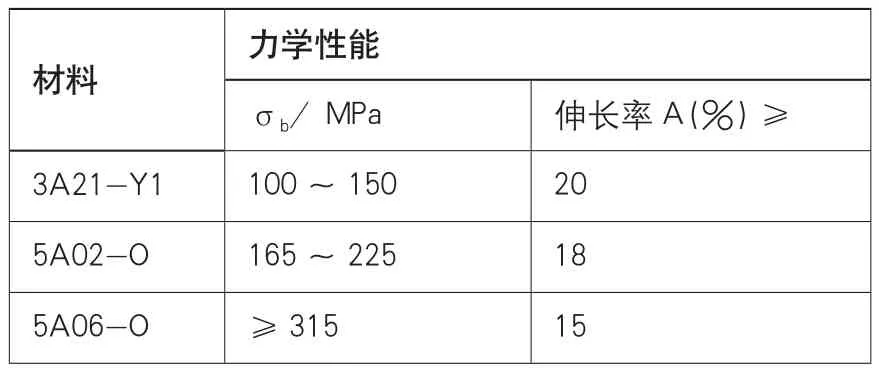
表1 材料机械性能对照表
由于5A02-O是铝镁合金,常温下塑性较差,故在冲压成形工艺中,翻边拉深较为复杂的零件时,在凸缘边缘处易产生开裂,难度较大。也就是说,铝合金材料5A02-O在不采取热处理的情况下,其冲压成形性能是很差的。……
登录APP查看全文
