车床钻削轴上偏心深孔夹具
2015-05-09济钢集团重工机械有限公司山东济南250101张文周
金属加工(冷加工) 2015年4期
济钢集团重工机械有限公司 (山东济南 250101) 张文周
在机械加工领域,当孔的直径和孔的深度之比超过1:25时则属于深孔加工的范围,钻削难度相对较大,生产效率相对较低。对于细长轴上的深孔,当轴的中心与深孔中心一致时,常规方法是采用枪钻在卧式车床上加工,或采用专用深孔钻床等方法。当在细长轴上存在偏心的深孔时,细长轴就不能直接在车床或深孔钻床上装夹钻孔,如炼钢连铸机上大批量使用的细长连铸辊轴,长度均在2m以上,就属于此种类型的工件。本文重点介绍了如何使用卧式车床来高效钻削细长轴上的偏心深孔,实现低成本制造。
1. 在卧式车床上钻削偏心深孔的难点分析
用车床钻削偏心深孔时,要求偏心深孔的中心线必须与车床主轴回转中心线完全一致,然而由于轴的外径中心和深孔中心的偏离,如直接将深孔与车床主轴对中,其结果必然造成轴的外径与车床的回转中心线也产生偏离,当细长轴在高速回转时将产生巨大的离心力,造成工件和车床剧烈振动而无法钻孔,此情况下,常规采用在镗床主轴上安装枪钻进行钻孔,但镗床转速较低,须增设枪钻专用的增速器以提高主轴转速,这与卧式车床相比,镗床的生产成本远高于卧式车床,形成“大马拉小车”的局面,极大地增加了制造成本,很不经济,一般企业难以承受。
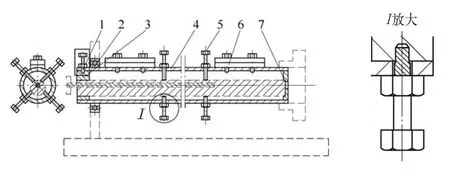
偏心夹具结构示意图
2. 偏心深孔夹具的用途
本着提高钻削效率和降低产品……
登录APP查看全文