先进控制器优化和过程监控技术在石化装置的应用
2015-01-13高宁波刘立业
化工自动化及仪表 2015年9期
高宁波 王 琪 刘立业
(1.中国石油化工股份有限公司广州分公司,广州 510726;2.北京化工大学信息科学与技术学院,北京 100029)
中国石油化工股份有限公司广州分公司轻催、蒸馏一、加氢裂化、加氢处理、6.5万标m3/h制氢、加氢精制三、S-ZORB、连续重整二、脱硫一和重油催化10套生产装置长期存在自控率不高、报警频繁及装置无法平稳运行等问题,而且部分装置的产品收率长期达不到设计要求。为此,公司组织技术力量对所存在的问题进行分析研究后,决定采用内模-PID控制器优化技术和基于树状结构的自控率监控技术来解决以上问题。
1.1 自控率普遍偏低
10套装置的原自控率普遍偏低,见表1。
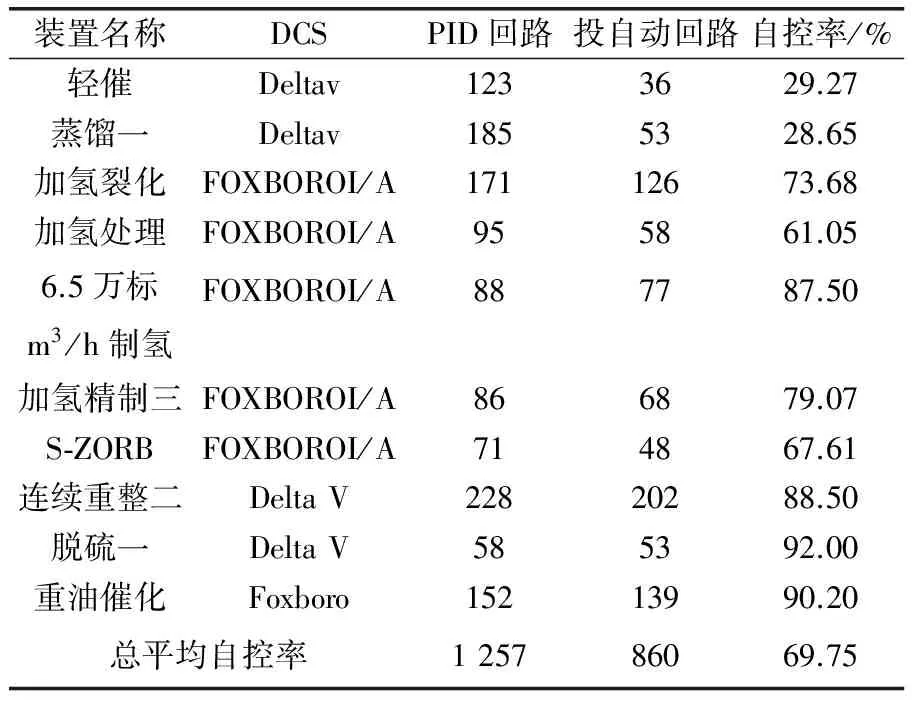
表1 装置优化前自控率统计
装置要投自动控制,则需对控制器的PID参数进行设置和优化。PID是众所周知的控制形式,但优化设置PID参数是工控领域在持续进行探索和研究的课题[1~5]。
由于多种原因,目前该公司生产装置中很多PID回路并未投自动控制,或因设置PID参数不当造成投自动后波动太大,只好又改回为手动控制。现场工艺人员和操作工长期以来把问题归结为工艺回路或仪表问题,实际上大多是由于PID控制形式不当或PID参数设置不合理造成的。
1.2 部分投入自动运行的PID回路波动大
有些回路虽然投了自动控制,但由于PID参数设置不合理,常出现被控量波动幅度过大、振荡次数多且振荡幅值很大的情况,这对装置的平稳运行、保证产品质量及降低能耗等都有不利影响。其中加氢精制三T5002液位LIC5205的控制效果如图1所示,虽然该回路投运自动控制,但由于PID参数设置不合理,液位波动大,特别是阀门出现了大幅振荡,导致了下游的不稳定。……
登录APP查看全文