12m3渣包工艺设计及生产方案优化
2015-01-02刘文华宋令芹
现代制造技术与装备 2015年3期
关键词:设计
刘文华 宋令芹
(烟台恒邦泵业有限公司,烟台 264100)
12m3渣包工艺设计及生产方案优化
刘文华 宋令芹
(烟台恒邦泵业有限公司,烟台 264100)
针对12m?渣包的尺寸、形状、重量及使用要求,利用凝固模拟软件进行工艺设计,结合现有生产条件,设计芯铁、砂箱减少树脂砂用量,改造浇包、两炉合浇、分体造型,减少投资改造,引风排气减少放炮,成功完成铸件的生产。
渣包凝固 模拟芯铁 熔炼浇注 渣包是有色冶炼企业用于盛放、转运熔炼渣、铜琉的必用容器,盛装物最高温度1300℃,渣包必须满足装满熔渣后运至缓冷场900℃左右缓冷的技术条件,即渣包必须有较高的耐热疲劳性能,满足忽冷忽热的工作条件;内表面要平整、光滑,外壁无夹渣、夹砂、裂纹、冷隔、气孔等铸造缺陷;无缩松、缩孔,渣包试压,无渗漏、冒汗;12m3渣包单重27吨左右。
1 设计12m3渣包铸造工艺设计
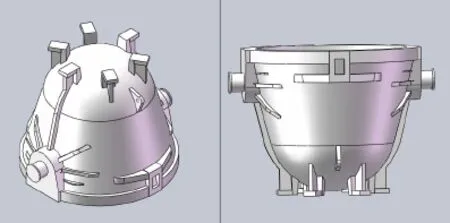
图1 12m3渣包的三维图片
1.1 工艺设计
分析:渣包口朝上,利于铸件补缩[1],但因为渣包尺寸大,砂芯φ3240×2850难固定,铸件又不能使用铸物卡,并且浮力很大,需要压重很大;渣包口朝下,渣包底部的致密性需要保证,也不利于排气,但操作简单,安全性高。
确定工艺方案:渣包口朝下。
(1)铸件缩尺径向采用2.15%、轴向采用2%。根据12m3渣包的尺寸、形状、重量、底坑高度确定分型面,分箱造型,设计浇冒系统形状、尺寸、分布,通过magma软件凝固模拟分析,修正、再模拟,确定各参数。
浇注系统:直浇道采用φ120瓷管,横浇道、内浇道采用φ100瓷管,分三层注入[2],通过反复模拟,确定在直、横浇道上均增加弯头,以减缓飞溅,保证按顺序注入。……
登录APP查看全文
